Bei einer Abtauheizungsbaugruppe sollte die Bandauswahl auf den Klebeschnittstellen, dem Heißsiegelverfahren, der Lineranordnung und den Produktionskontrollen basieren – und nicht nur auf der Foliendicke oder dem Preist. Dieser Leitfaden konzentriert sich auf die Handhabung der Auskleidung und eingehende Qualitätsprüfungen für Abtauheizungsanwendungen. Eine breitere Materialauswahl und produktspezifische Validierung finden Sie in unserem bestehenden Leitfaden für Heizelemente.
Eine Abtau-Heizbaugruppe kann einer Lagerung bei niedrigen Temperaturen, örtlicher Erwärmung und wiederholten Temperaturwechseln ausgesetzt sein. Der tatsächliche Temperaturverlauf hängt vom Gerätedesign und der Prüfmethode des Kunden ab. Das Band sollte daher anhand der dokumentierten Bedingungen der gesamten Baugruppe und nicht anhand einer allgemeinen Temperaturangabe beurteilt werden.
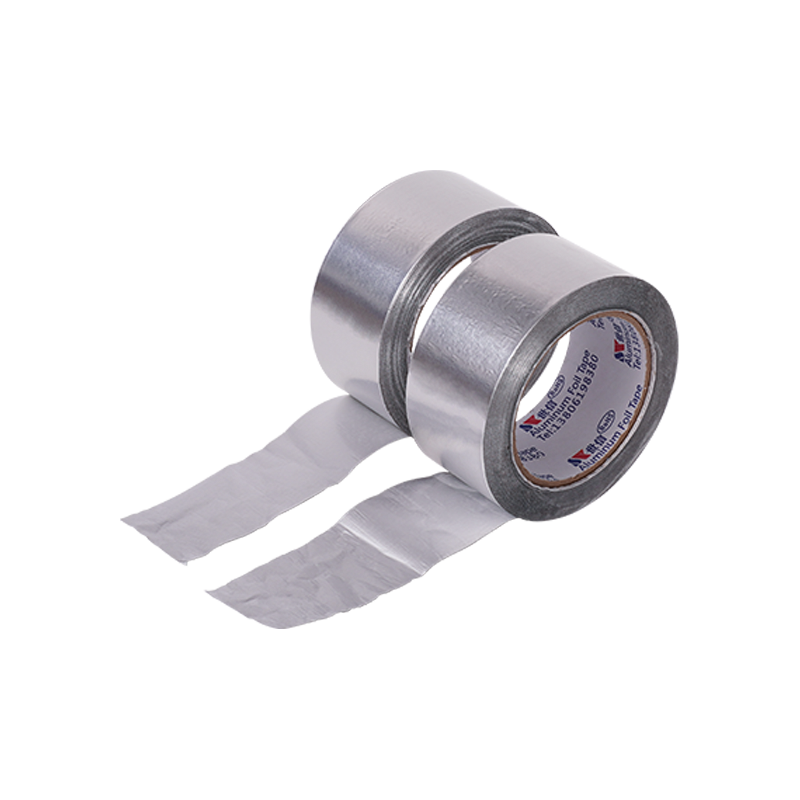
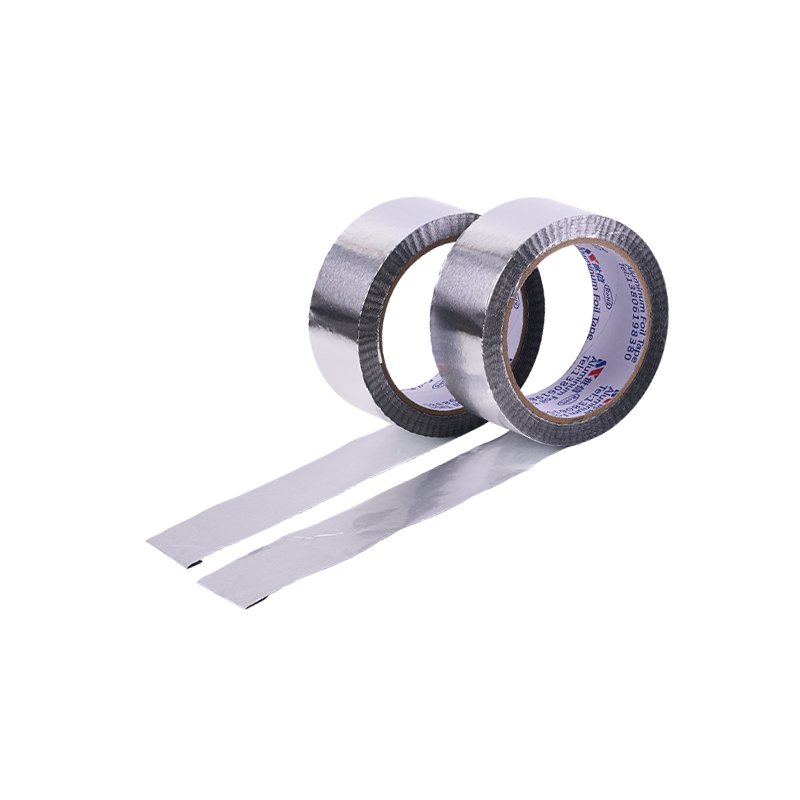
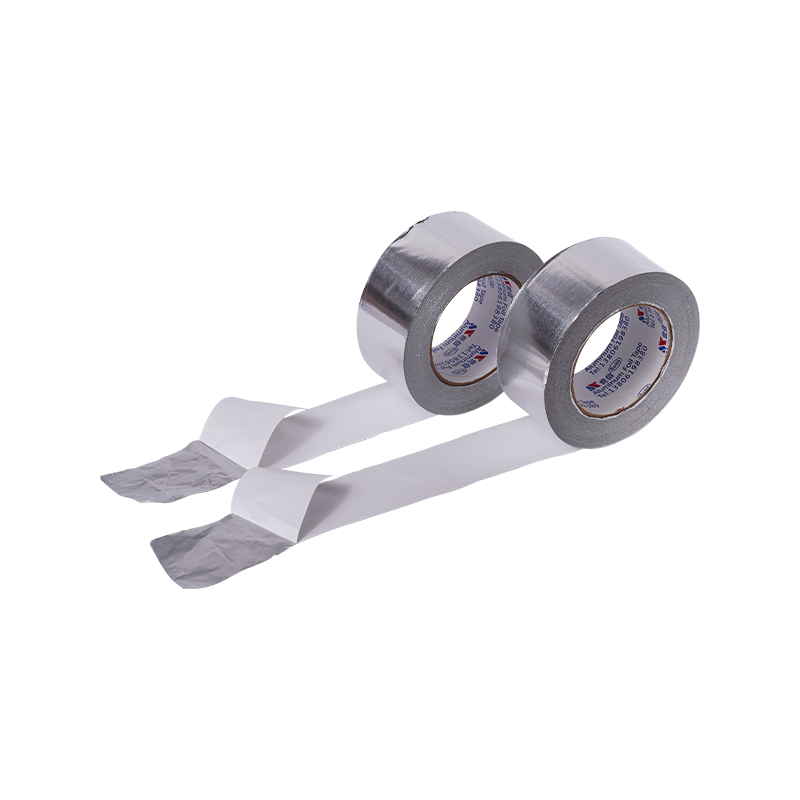
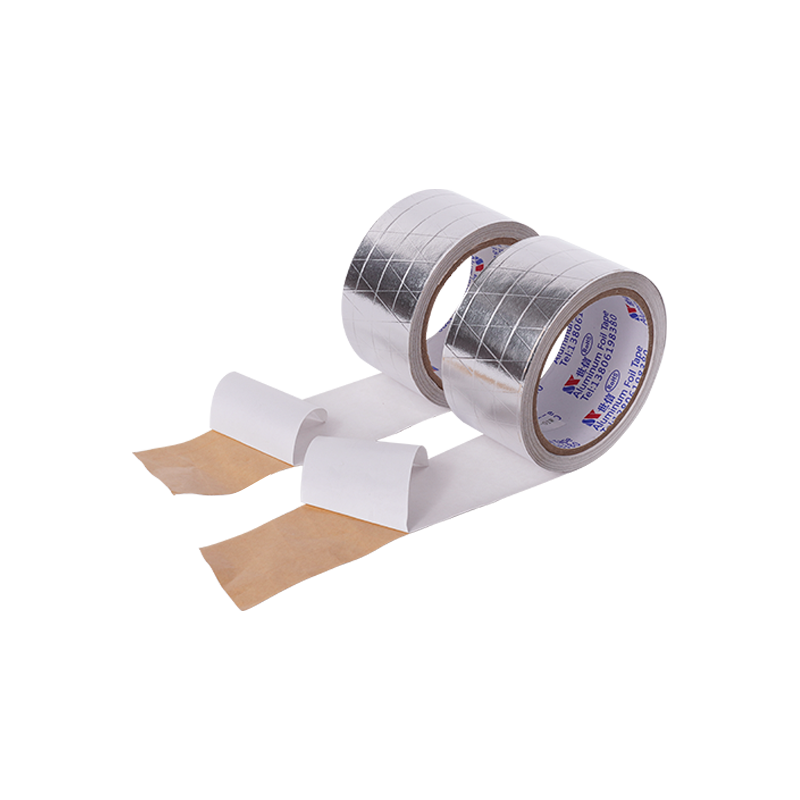
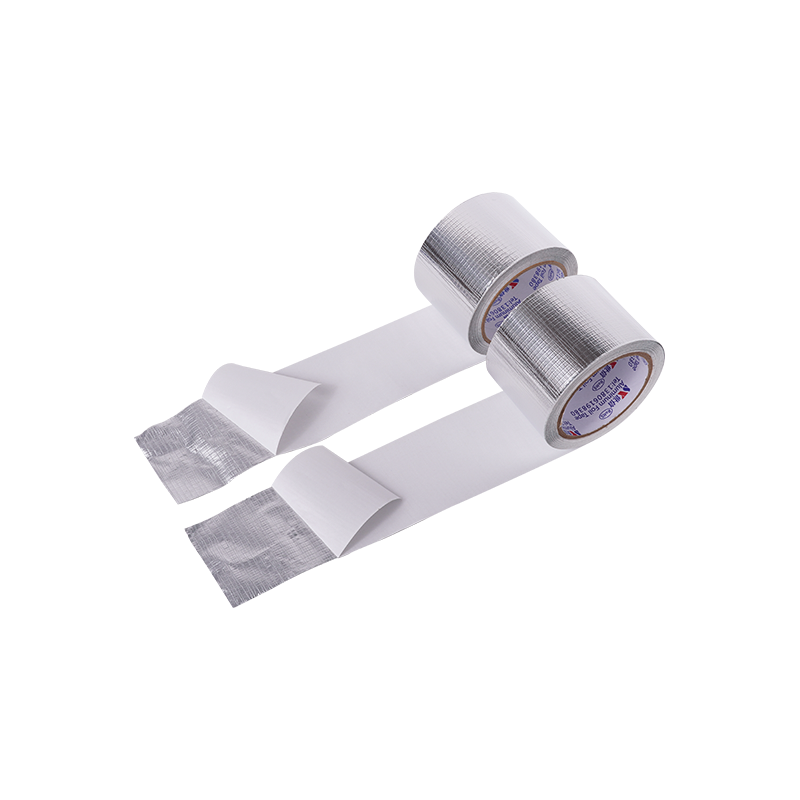
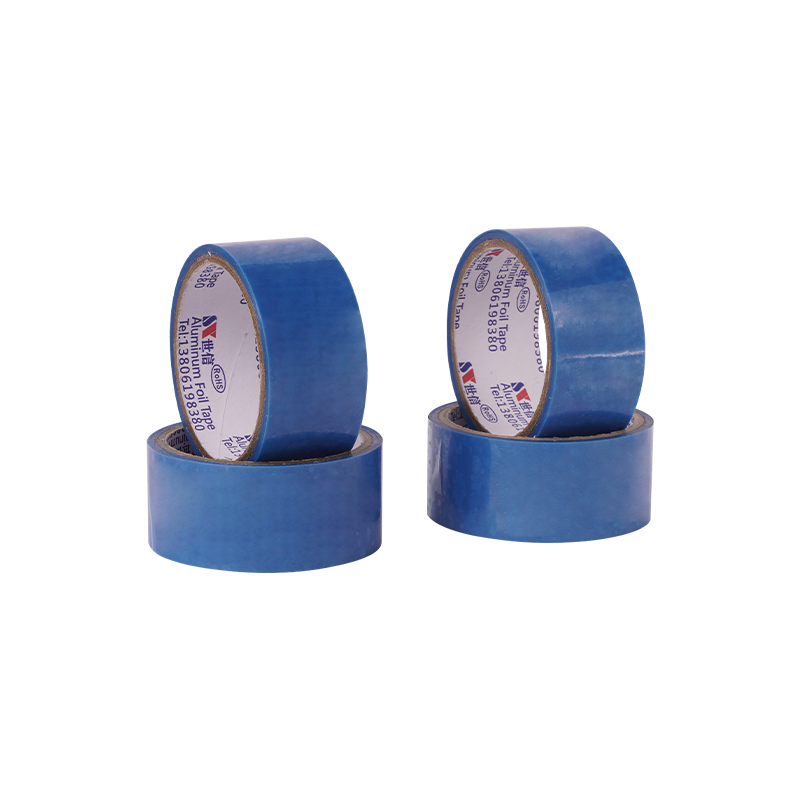
Heißsiegelfähiges Aluminiumfolienband kombiniert einen Aluminiumfolienträger mit einem hitzeaktivierten Klebstoff, der unter bestimmter Hitze und Druck verklebt. Abhängig von der Sorte kann die Konstruktion trägerlos oder mit Trägermaterial versehen sein; Ausgewählte Versionen mit Liner-Rückseite können auch einen druckempfindlichen Kleber auf der gegenüberliegenden Seite enthalten.
Die Heißsiegelfläche wird bei der Montage aktiviert. Wenn das Design eine zweite druckempfindliche Seite umfasst, ist diese Seite bereits bei Raumtemperatur klebrig und wird durch Trennpapier oder Folie geschützt. Bestätigen Sie die Schichtreihenfolge und die Klebeflächen für die genaue Sorte.
Abhängig von der Produktqualität kann die Konstruktion die folgenden Funktionsschichten umfassen. Nicht jedes HSL-Band verwendet die gleiche Schichtenfolge:
Heißsiegelkleber und Haftkleber sind unterschiedliche Klebesysteme. Heißsiegelkleber wird durch bestimmte Hitze und Druck aktiviert; Haftklebeverbindungen unter Druck bei Umgebungsbedingungen. Einige HSL-Typen mit Liner-Rückseite kombinieren beide Systeme auf unterschiedlichen Flächen. Identifizieren Sie daher vor dem Zusammenbau die Klebefläche für jede Komponente.
Haftklebstoffe bilden unter Druck und Umgebungsbedingungen eine Verbindung. Ihre Leistung bei erhöhten Temperaturen variiert je nach Klebstoffchemie, Schichtgewicht, Untergrund, Belastung und Einwirkzeit. Eine einheitliche Temperaturschwelle sollte nicht für alle druckempfindlichen Folienbänder gelten.
Ein Schälergebnis bei Raumtemperatur allein kann die Bindungserhaltung nach Erhitzen oder wiederholten Temperaturwechseln nicht vorhersagen. Testen Sie die komplette Baugruppe mit dem tatsächlichen Heizdraht, dem Substrat, dem Anwendungsdruck und der vom Kunden definierten Konditionierung.
Druckempfindliches Folienband
Verklebt unter Druck bei Umgebungsbedingungen, ohne Heißsiegelschritt. Es kann geeignet sein, wenn der Prozess und das Substrat eine druckempfindliche Verbindung erfordern und die ausgewählte Sorte die Serviceanforderungen erfüllt.
Typische Passform: Anwendungen, die eine Verbindung unter Umgebungsdruck erfordern, wie z. B. bestimmte Kanal-, Panel- oder Serviceanwendungen. Wählen Sie den Klebstoff entsprechend dem tatsächlichen Untergrund, Temperaturprofil und den Belichtungsbedingungen aus.
Heißsiegelfolienband
Erfordert einen kontrollierten Wärme- und Druckschritt an der angegebenen Klebeschnittstelle. Die Konsistenz hängt von der Klebstoffsorte, der Untergrundvorbereitung, dem Kontakt und der Prozesskontrolle ab. Gehen Sie nicht davon aus, dass jede HSL-Konstruktion die gleichen Aktivierungsbedingungen hat.
Beste Passform: PVC-Heizdrahtbefestigung, Abtauheizbaugruppen und andere Geräteheizanwendungen, bei denen die angegebene Konstruktion für die Schnittstelle und den Prozess geeignet ist.
Planen Sie die Montage- und Platzierungsreihenfolge vor der Produktion. Sobald eine Heißsiegelverbindung hergestellt ist, kann das Teil nicht durch einfaches erneutes Pressen bei Raumtemperatur neu positioniert werden. Nacharbeiten hängen von der Klebstoffchemie und dem Baugruppendesign ab. Bestätigen Sie daher den Prozess mit dem Lieferanten, bevor Sie die Werkzeuge fertigstellen.
Notieren Sie die Temperatur an der Klebeschnittstelle, den Gerätesollwert, die Verweildauer, den Druck, das Substrat, den Folienaufbau und die Liniengeschwindigkeit. Der Prozess sollte als vollständiger Satz von Bedingungen qualifiziert werden, nicht nur durch die Controller-Anzeige.
Der Reglersollwert ist nicht unbedingt die Temperatur der Klebstoffschnittstelle. Die Wärmeübertragung hängt von der Folien- und Klebstoffkonstruktion, dem Werkzeugdesign, dem Kontakt, der Verweildauer und dem Substrat ab. Messen oder überprüfen Sie die Schnittstelle mit einer geeigneten Methode und befolgen Sie die technischen Daten für die genaue Qualität.
Verwenden Sie die vom Lieferanten bestätigten Aktivierungsbedingungen und passen Sie während der Tests jeweils eine Variable an. Unzureichende Hitze oder Verweildauer können zu einer unvollständigen Verbindung führen; Übermäßige Hitze oder Druck können das Substrat beschädigen oder zum Herausdrücken des Klebstoffs führen. Druck verbessert den Kontakt, kann jedoch die Aktivierung nicht ersetzen.
Der Liner beeinflusst die Lagerung, das Stanzen, die Positionierung, die Zuführung und das Linienhandling. Bei einigen Prozessen wird es vor dem Heißsiegeln entfernt. Überprüfen Sie daher die Montagereihenfolge, bevor Sie davon ausgehen, dass die Auskleidung dem erhitzten Werkzeug ausgesetzt ist.
Wenn das Ablösen zu einfach ist, kann sich ein gestanztes Teil oder ein Klebebandstreifen während der Handhabung verschieben. Wenn die Trennkraft zu hoch ist, kann das Entfernen des Liners die Leine verlangsamen oder die Platzierung stören. Prüfen Sie das Ablöseverhalten bei tatsächlichem Schälwinkel, Geschwindigkeit und Lagerbedingungen.
Die Tabelle fasst allgemeine Überlegungen zur Handhabung zusammen, nicht jedoch universelle Rankings. Eine breitere Materialauswahl für Heizelemente und eine sortenspezifische Validierung finden Sie unter Heißsiegelbares Aluminiumfolienband for Heating Elements . Einzelheiten zur Konstruktion finden Sie unter Heißsiegelfähiges Aluminiumfolienband (HSL) mit Liner .
| Liner-Typ | Überlegungen zur Handhabung | Anwendungstauglich | Prüfungen vor der Genehmigung | |
| PET-Folie | Die Folienunterstützung kann die Dimensionsstabilität während der Verarbeitung und Teilehandhabung unterstützen. | Überlegen Sie, wann die Handhabung, das Stanzen oder die Positionierung der Folie erforderlich ist. | Überprüfen Sie die Trennkraft, die Statik, die Rollneigung und die Dimensionsstabilität bei der tatsächlichen Prozessgeschwindigkeit. | |
| Kraftpapier | Trägerpapier auf Papierbasis kann für Anwendungen geeignet sein, bei denen eine Papierunterlage für die Handhabung oder Verarbeitung bevorzugt wird. | Erwägen Sie die manuelle oder halbautomatische Handhabung, wenn Güte und Teileformat geeignet sind. | Vor Feuchtigkeit schützen; Überprüfen Sie Reißfestigkeit, Ablösekraft und Stanzqualität. | |
| CCK-Liner | Tonbeschichtetes Papier sorgt für eine glatte Trennoberfläche; Die Leistung variiert je nach Klasse. | Überlegen Sie, wo eine glatte Trennfläche zum Konvertieren oder Stanzen von Teilen benötigt wird. | Überprüfen Sie die Konstanz der Trennkraft, die Qualität der Stanzteile und die Lagerbedingungen. | |
| Linerlos | Im Lieferumfang ist keine Trennfolie enthalten, sodass kein Schritt zum Entfernen der Folie erforderlich ist. | Berücksichtigen Sie nur, wann der Prozess die Konstruktion beim Wickeln, Schlitzen und Auftragen bewältigen kann. | Überprüfen Sie Blockierung, Abwicklung, Oberflächenschutz, Lagerung und Vorschubkontrolle. |
Genehmigen Sie ein Muster anhand einer schriftlichen Spezifikation und des tatsächlichen Montageprozesses. Eine handgepresste Laborprobe allein beweist noch nicht die Produktionsleistung; Dokumentieren Sie die im Versuch verwendeten Geräte, Substrate, Einstellungen und Akzeptanzkriterien.
Zu den eingehenden Kontrollen können die Messung der Schlitzbreite an mehreren Punkten, die Sichtprüfung, der Zustand der Rollenwicklung und der Kanten, die Freigabe des Trägermaterials sowie ein Probe-Heißsiegelversuch bei genehmigten Einstellungen gehören. Zeichnen Sie die Ergebnisse anhand der vereinbarten Spezifikation auf. wenden Sie keine willkürliche allgemeine Squeeze-out-Grenze an.
Sieb auf Herausdrücken des Klebstoffs, Folienrisse an den Falten, Probleme beim Entfernen oder Zuführen der Folie sowie auf Delaminierung nach der erforderlichen Konditionierung. Dies sind diagnostische Symptome; Untersuchen Sie das Material, das Substrat und den Prozess gemeinsam, bevor Sie eine Grundursache festlegen.
Qualifizieren Sie das Band als vollständige Konstruktion, nicht als Katalogbeschreibung. Sichern Sie Folie, Klebeflächen, Liner, Breite, Rollenformat und Prozessbedingungen vor der Produktion. Eine Änderung an einem dieser Punkte kann sich auf die validierte Baugruppe auswirken und eine erneute Qualifizierung erforderlich machen.
Jiangsu Shixin Adhesive Tape Product Co., Ltd. (Shixin Tape) stellt seit 2005 Industrieklebebänder her, darunter auch heißsiegelbare Aluminiumfolienkonstruktionen für Heizanwendungen in Geräten. Die Fabrik in Jiangsu erstreckt sich über fast 12.000 Quadratmeter und beschäftigt etwa 100 Mitarbeiter. Shixin kann je nach den gewählten Konstruktions- und Produktionsanforderungen trägerlose und trägergestützte Formate, kundenspezifische Breiten und Rollenformate besprechen. ISO 9001 is Managementsystemzertifizierungen; Die geltenden RoHS/REACH-Erklärungen und SGS-Testberichte sollten anhand des genauen Produkt- und Testumfangs überprüft werden. Teilen Sie für eine technische Überprüfung das Heizdraht- oder Komponentenmaterial, die Verbindungsflächen, die erforderlichen Abmessungen, die Prozessbedingungen und die vom Kunden definierten Validierungstests mit.
Wenn sich die Abtauheizung noch in der Entwurfsphase befindet, teilen Sie Shixin Tape die Montagezeichnung, das Heizdrahtmaterial, das Substrat, die Klebeflächen und die verfügbaren Prozessbedingungen mit, bevor Sie die Vorrichtung oder das Stanzformat fertigstellen. Dies hilft, Konstruktions- und Handhabungsanforderungen vor der Produktionsfreigabe zu ermitteln.
Welche Aktivierungstemperatur benötigt das Heißsiegel-Aluminiumfolienband mit Abtauheizung?
Es gibt keine universelle Aktivierungstemperatur oder Verweilzeit für alle HSL-Bänder. Die erforderlichen Bedingungen hängen vom genauen Heißsiegelklebstoff, der Folienkonstruktion, dem Substrat, den Werkzeugen, dem Kontakt und dem Prozess ab. Nutzen Sie die produktspezifischen technischen Daten und bestätigen Sie die Verbindung an der tatsächlichen Baugruppe im Rahmen der vom Kunden definierten Abnahmeprüfung.
Kann Heißsiegelfolienband das bereits in der Linie verwendete druckempfindliche Folienband ersetzen?
Erst nach technischer Prüfung und einem Produktionstest. Ein druckempfindliches Klebeband klebt unter Umgebungsdruck, während HSL Wärme und Druck an der angegebenen Schnittstelle erfordert. Einige HSL-Typen mit Liner-Rückseite verfügen auch über eine separate druckempfindliche Oberfläche. Bestätigen Sie, welche Seite mit jeder Komponente verbunden ist, und testen Sie dann die gesamte Baugruppe anhand der tatsächlichen Betriebs- und Alterungsanforderungen. Ersetzen Sie es nicht nur aufgrund der Anfangshaftung oder des Preises.
Welche Auskleidung eignet sich für eine automatisierte Montagelinie für Abtauheizungen?
Es gibt keinen universellen Standard. Wählen Sie PET-Folie, Papier oder eine andere Trennfolie entsprechend den erforderlichen Verarbeitungs-, Stanz-, Positionierungs-, Schälkraft- und Lagerbedingungen. Bestätigen Sie die genaue Liner-Option, die für die ausgewählte Sorte verfügbar ist, und validieren Sie sie bei der beabsichtigten Liniengeschwindigkeit. Linerloses HSL eignet sich möglicherweise für Prozesse, die keinen Release-Liner benötigen, erfordert jedoch entsprechende Handhabungs- und Wickelkontrollen.
Erfordern europäische Geräteprogramme RoHS- und REACH-Dokumente für Abtauheizbänder?
Käufer können RoHS/REACH-Erklärungen oder andere Konformitätsdokumente für Materialien anfordern, die in europäischen Haushaltsgeräteprogrammen verwendet werden. Überprüfen Sie, ob jede Erklärung oder jeder Testbericht die genaue Bandqualität, den Materialumfang und die geltende Revision abdeckt. Fordern Sie die Rückverfolgbarkeit von Chargen an, wenn dies für den Qualifizierungsprozess erforderlich ist. ISO-Managementsystem-Zertifikate ersetzen keine produktspezifischen Compliance-Dokumente.
Unser Unternehmen ist seit mehr als 20 Jahren in der Bandherstellungsindustrie tätig und hat sich auf verschiedene Konzentrationen konzentriert Arten von Aluminiumfolienbändern, Schaumstoffbändern, Kühlschrankbändern usw.
Telefon: +86-159-5136-0053
+86-136-6515-8108
WhatsApp +86-159-5136-0053
Adresse: Nr. 1, Yedong Road, westlich der Yingbin Avenue, wirtschaftliche Entwicklungszone, Suqian City, Provinz Jiangsu, China
Miya Miao
E -Mail: [email protected]
Mobile/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adhäsive Tape Products Co., Ltd. All Rights Reserved. Benutzerdefinierte ODM -Kühlschrankfolienklebebänder Hersteller