Schnelle Antwort: Wenn sich trägerloses Aluminiumfolienband nur schwer abwickeln lässt, Falten wirft oder Klebstoff übertragen wird, überprüfen Sie gemeinsam die mit Trennmittel behandelte Folienrückseite, die Klebstoffqualität, den Rollenzustand, die Lagerung und die Spendereinstellungen. Für OEM-Käufer sind die Rückverfolgbarkeit der Rolle, der Breiten- und Kantenzustand, die Abwickelkonsistenz und die Haftung auf dem echten Substrat die nützlichsten Eingangskontrollen. Kosteneinsparungen sollten anhand tatsächlicher Produktionsaufzeichnungen berechnet werden, nicht anhand eines universellen Prozentsatzes.
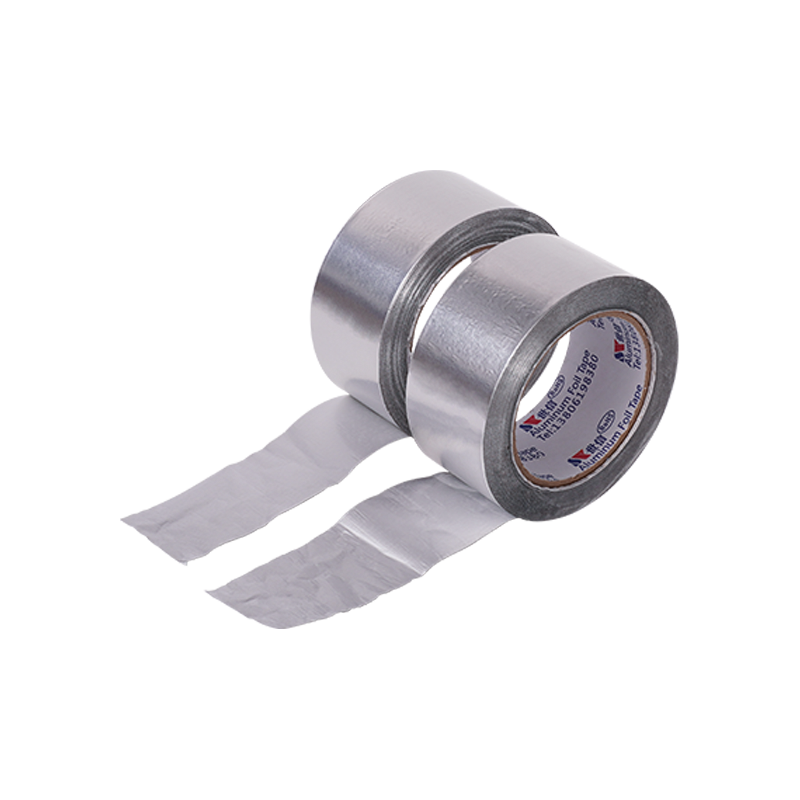
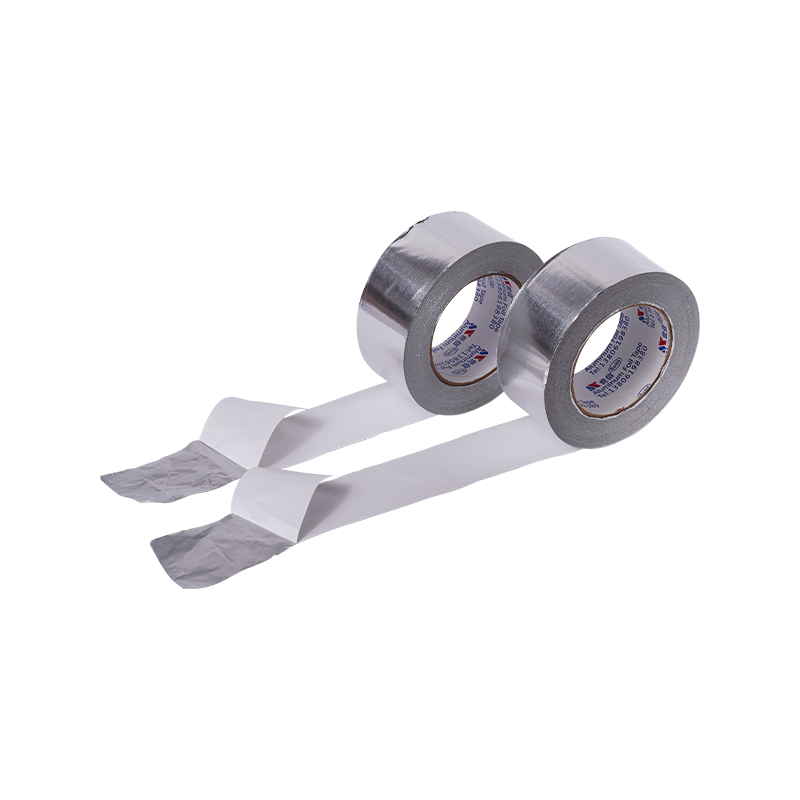
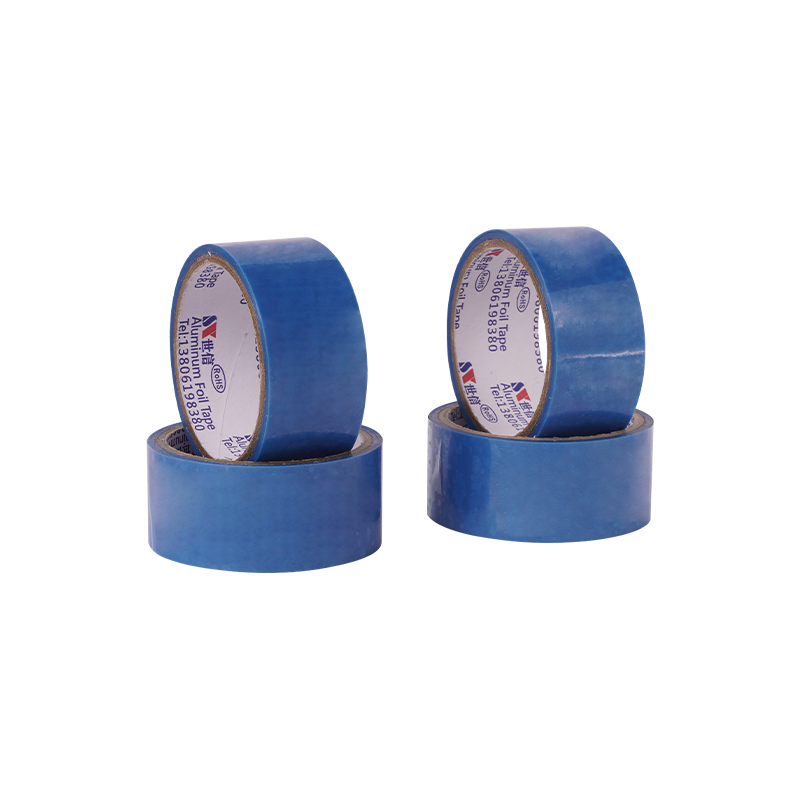
Ein typisches trägerloses oder selbstgewickeltes Aluminiumfolienband kombiniert eine behandelte Folienrückseite, einen Aluminiumfolienträger und einen druckempfindlichen Klebstoff. Der Klebstoff liegt auf der behandelten Folienrückseite in der gewickelten Rolle auf, so dass beim Auftragen kein separater Papier- oder Folienträger entfernt werden muss.
Durch dieses Design entfällt ein Schritt zur Handhabung des Liners, aber es macht auch das Beschichtungs- und Wickelsystem kritisch. Verschiedene Klebstoffchemien und Rückseitenbehandlungen müssen als aufeinander abgestimmte Konstruktion bewertet werden. Shixin bietet je nach Anwendung ausgewählte trägerlose Folienbandtypen mit wasserbasierten Acryl-, lösungsmittelbasierten Acryl- oder kautschukbasierten Systemen an.
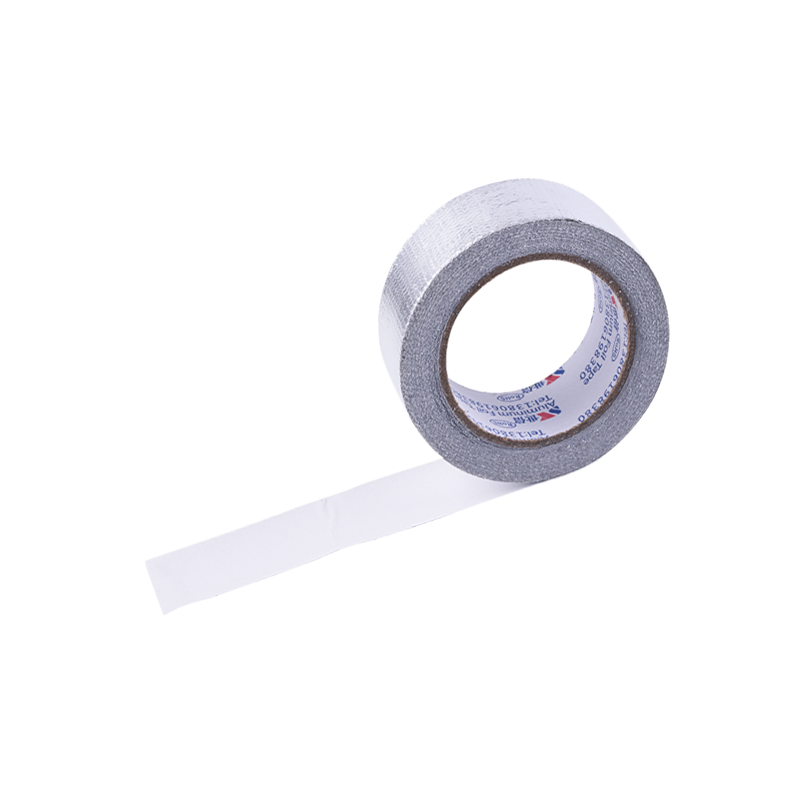
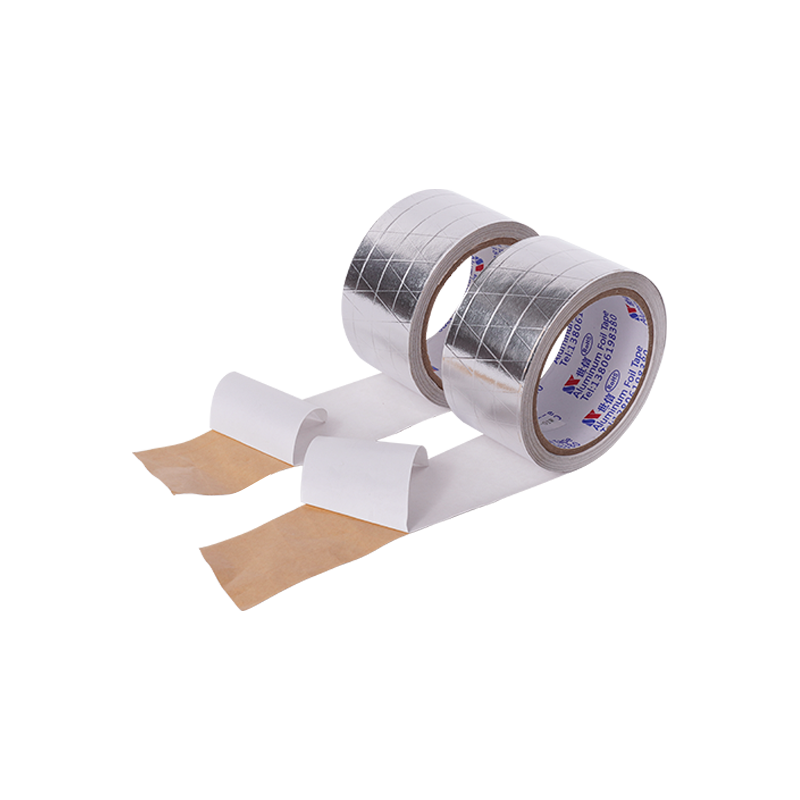
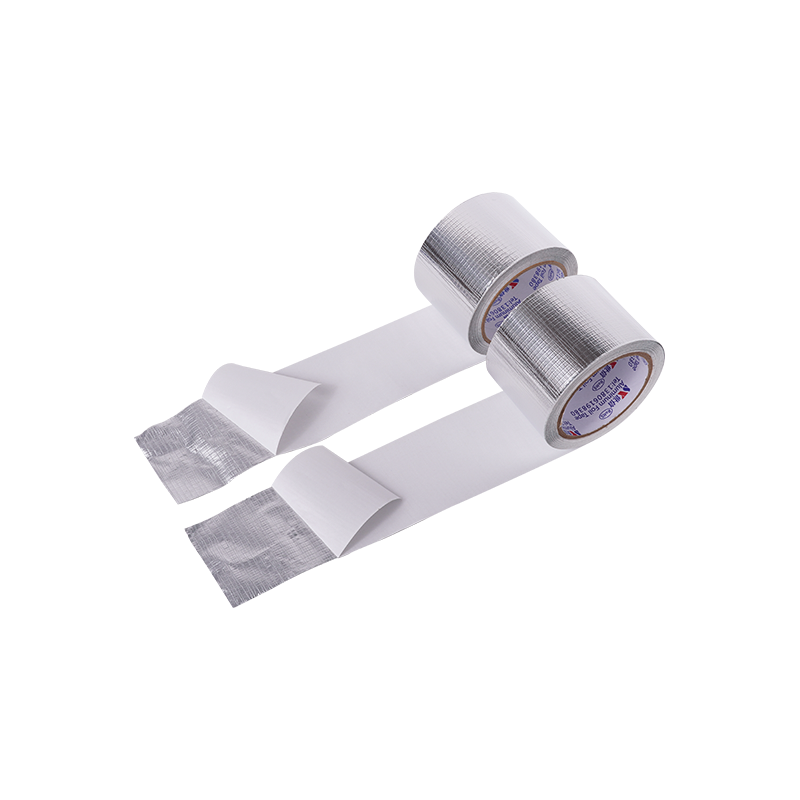
Trägerlose Aluminiumfolienbandrolle. Die endgültige Struktur und die Spezifikationen hängen von der ausgewählten Sorte ab.
Vergleichen Sie das Abrollverhalten im Außenbereich, in der Mitte und im Kern der Rolle mit derselben Testmethode. Suchen Sie nach Problemen bei der Trennbehandlung, dem Wickeldruck, der Kontamination und dem Temperaturverlauf. Winkel, Geschwindigkeit, Kondition und Testort aufzeichnen; Ein einzelner Messwert ohne Methodenangaben kann nicht zum zuverlässigen Vergleich von Chargen herangezogen werden.
Überprüfen Sie die Ausrichtung der Walzenoberfläche und des Kerns und beobachten Sie dann den Bahnverlauf und die Spannungskontrolle der Maschine. Tracking-Probleme können auf die Konvertierungsqualität, die Geräteeinrichtung oder beides zurückzuführen sein. Fotografieren Sie die Rolle vor dem Einbau, damit ein Transportschaden nicht mit einem Betriebsproblem verwechselt werden kann.
Überprüfen Sie, wann der Defekt zum ersten Mal auftritt: beim Öffnen, beim Abwickeln oder am Auftragskopf. Lagerungswärme, Kompatibilität mit Trennbeschichtungen, Schlitzschäden und Wickelbedingungen sind verschiedene mögliche Faktoren. Bewahren Sie das Verpackungsetikett und die Chargennummer für Nachforschungen auf.
Abwicklungsqualität und abschließende Serviceleistung sind getrennt. Bestimmen Sie bei Kühlschläuchen, ob auf die Platzierung des Bandes die PU-Schäumung oder ein anderer nachgelagerter Prozess folgt. Eine reine Foliensorte und eine folienkaschierte Linerless-Sorte können unterschiedlich mit dem tatsächlichen Prozess interagieren und müssen separat bewertet werden.
| Kontrollpunkt | Was soll aufgezeichnet werden? | Warum es wichtig ist |
| Identifikation | Sorte, Charge, Breite, Länge, Kern, Verpackungsdatum | Rückverfolgbarkeit und korrekte Beschaffung |
| Abmessungen | Folienstärke vs. Gesamtdicke; fertige Breite | Maschinenpassung und genaue Spezifikation |
| Rollenzustand | Kantenqualität, Teleskopierbarkeit, gequetschte Flächen, Verschmutzung | Handhabung und Transportintegrität |
| Entspannungstest | Beobachtung oder Messung der Kraft an mehreren Walzenpositionen mit einer Methode | Konsistenz auf der ganzen Rolle |
| Haftung | Tatsächliches Substrat, Konditionierung, Schäl- oder Haltemethode | Anwendungseignung |
| Nachgelagerter Prozess | Ggf. PU-Schäumungs- oder Thermo-/Laminierschritt | Kompatibilität der fertigen Baugruppe |
Legen Sie gemeinsam mit dem Lieferanten die akzeptablen Grenzwerte unter Verwendung der genehmigten Versuchskonstruktion und -ausrüstung fest. Beispielgeschwindigkeiten, Kerngrößen oder Spleißgrenzen aus unabhängigen Prozessen sind keine universellen Spezifikationen.
Eine Rolle ohne Einwegträger kann den Umgang mit Trägermaterial und den Abfall reduzieren, es gibt jedoch keine feste Einsparung in allen Fabriken. Der korrekte Vergleich bezieht sich auf die gleiche akzeptierte Produktionsleistung, einschließlich der Unterschiede in der Bandsorte, der Liniengeschwindigkeit, der Bedienerzeit, den Ausschuss- und Ausschussraten.
Verwenden Sie auf beiden Seiten die gleiche Währung. Für globale Käufer kann die Tabelle in ihrer Betriebswährung ausgefüllt werden; Chinesische Fabriken können CNY (RMB) wählen. Die folgenden Werte wurden bewusst leer gelassen, anstatt illustrative Zahlen als Shixin-Zitate darzustellen.
| Kostenposition pro 1.000 eingesetzte Meter | Mit Release-Liner | Linerless |
| Band gekauft und verbraucht | Tatsächliche Kosten | Tatsächliche Kosten |
| Handhabung und Entsorgung von Linern | Tatsächliche Kosten | Gilt nicht für separate Liner |
| Arbeits- und Rollenänderungen | Erfasste Kosten | Erfasste Kosten |
| Ausschuss und Nacharbeit | Erfasste Kosten | Erfasste Kosten |
| Sonstige nachgewiesene Prozesskosten | Erfasste Kosten | Erfasste Kosten |
| Insgesamt | Summe der tatsächlichen Kosten | Summe der tatsächlichen Kosten |
Gesamtkosten pro 1.000 aufgebrachten Metern = Bandverbrauch, Liner-Handling/Entsorgungsarbeit/Wechsel, Ausschuss/Nacharbeit, sonstige verifizierte Prozesskosten. Wenn die Fehlerquoten unterschiedlich sind, vergleichen Sie auch die Kosten pro akzeptierter fertiger Einheit. Vermeiden Sie es, die Anschaffungskosten eines Trägermaterials doppelt zu berechnen, wenn es bereits im Klebebandpreis des Lieferanten enthalten ist.
Linerless-Klebeband kann manuell oder mit geeigneten Maschinen angebracht werden. Eine Prüfung lohnt sich für die wiederholte Befestigung von Kühlrohren und andere kontinuierliche Anwendungen, bei denen der Schritt des Entfernens der Auskleidung einen Engpass darstellt. Klebeband mit Liner-Rückseite kann Vorteile für vorgeschnittene Teile, stufenweise Handhabung und präzise Platzierung bieten.
Für die Herstellung von Kühl- und Gefrierschränken ist die Trägerkonstruktion von Bedeutung, die über die Bezeichnung „trägerlos“ hinausgeht. Reine Aluminiumfolie und folienkaschierte Linerless-Folie sind unterschiedliche Materialien. Eine Änderung der Rückseitenbehandlung, der Folienschicht oder des Klebers sollte eine Überprüfung anhand des tatsächlichen Produktionsablaufs, gegebenenfalls einschließlich der PU-Schäumung, auslösen.
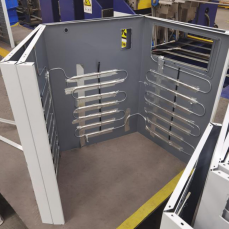
Beispiel einer Verrohrung in einem Kühlschrank. Die Bandauswahl muss für den tatsächlichen Produktionsprozess qualifiziert sein.
Jiangsu Shixin Adhesive Tape Product Co., Ltd. (Shixin Tape) stellt trägerlose Aluminiumfolienbänder her und bietet maßgeschneiderte Schneid- und Rollenkonfigurationen für industrielle Anwendungen. Durch die Weitergabe eines vorhandenen Klebebandmusters oder Linienproblems kann Shixin die relevante Klebstofffamilie, den Trägeraufbau, die Rollenabmessungen und den Pilotlaufplan besprechen. Die genehmigten Ergebnisse der Qualitäts- und Projekttests sollten die endgültigen Einkaufsgrenzen bestimmen.
Nein. Es entfällt die separate Handhabung des Release-Liners, aber die Gesamtkosten für die Anwendung hängen auch vom Band, der Produktionszeit und der Ausschussrate ab.
Ja, wenn der gewählte Aufbau und das Handhabungsverfahren zum Auftrag passen. Es ist nicht auf automatisierte Linien beschränkt.
Erfassen Sie das Verhalten bei verschiedenen Rollendurchmessern mit einer einheitlichen Methode und besprechen Sie dann mit dem Lieferanten die Rückseitenbehandlung, das Aufwickeln, die Lagerung und die Spenderspannung.
Erst nach Evaluierung der neuen Struktur im realen Prozess, einschließlich ggf. nachgeschalteter Schäumung oder Verklebung.
Senden Sie Shixin Tape Ihre Anwendung, Ihr Material, Ihre Rollenspezifikationen, Maschinendetails und Beobachtungen. Das Team kann bei der Beurteilung eines geeigneten Noten- und Proberollenformats behilflich sein.
Reines Aluminiumfolienband ohne Liner | Linerlose vs. Liner-gestützte Folienbandführung | OEM-Spezifikationsleitfaden für Jumbo-Rollen
Unser Unternehmen ist seit mehr als 20 Jahren in der Bandherstellungsindustrie tätig und hat sich auf verschiedene Konzentrationen konzentriert Arten von Aluminiumfolienbändern, Schaumstoffbändern, Kühlschrankbändern usw.
Telefon: +86-159-5136-0053
+86-136-6515-8108
WhatsApp +86-159-5136-0053
Adresse: Nr. 1, Yedong Road, westlich der Yingbin Avenue, wirtschaftliche Entwicklungszone, Suqian City, Provinz Jiangsu, China
Miya Miao
E -Mail: [email protected]
Mobile/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adhäsive Tape Products Co., Ltd. All Rights Reserved. Benutzerdefinierte ODM -Kühlschrankfolienklebebänder Hersteller