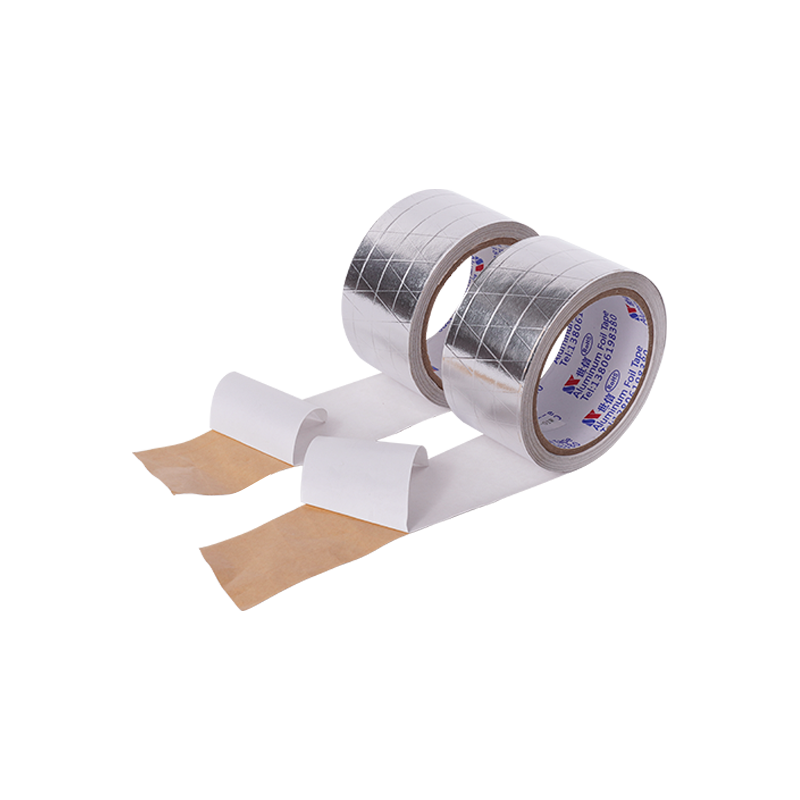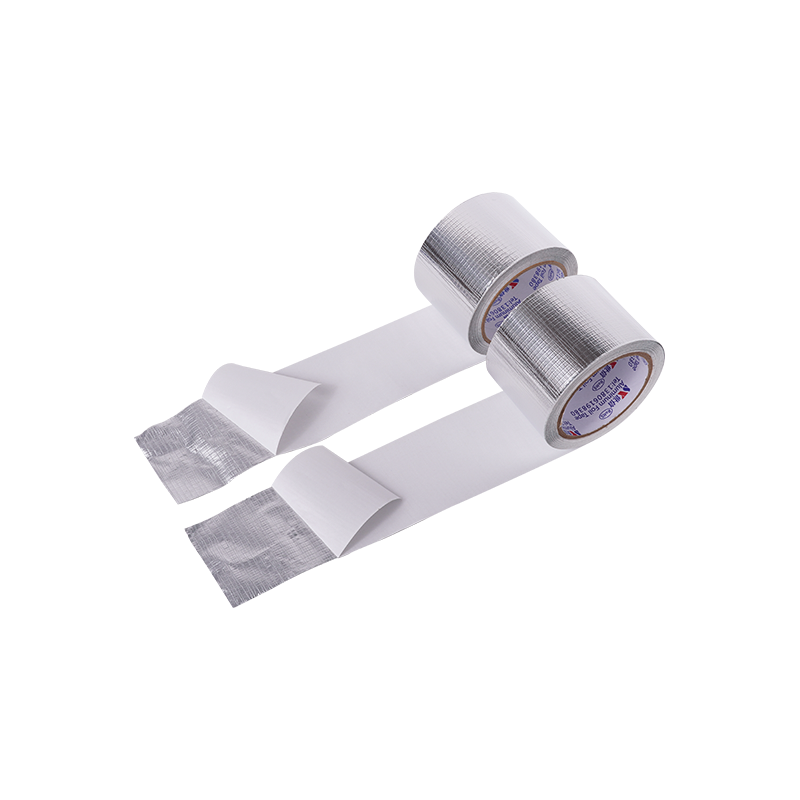
Die Maschinenkompatibilität wird nicht allein durch eine Maschinenmarke oder ein Maschinenmodell bestimmt. Ein geeignetes Heißsiegel-Aluminiumfolienband muss anhand der tatsächlichen Grenzflächentemperatur, der Verweildauer, des Drucks, der Reihenfolge der Trägerentfernung und der Bahnhandhabung in der Produktionslinie überprüft werden. Dieser Leitfaden bietet einen praktistchen Qualifizierungsansatz, ohne von einer universellen Maschinenliste oder Aktivierungstemperatur auszugehen.
Heißsiegelband ist mit einer Produktionslinie kompatibel, wenn seine produktspezifischen Aktivierungsbedingungen, Trägerhandhabung und Bahnstabilität durch die tatsächliche Ausrüstung unter den beabsichtigten Produktionsbedingungen aufrechterhalten werden können.
Das gleiche Maschinenmodell kann unterschiedliche Ergebnisse liefern, wenn sich Verweilzeit, Druck, Temperaturregelung, Werkzeuge, Substrat oder Liniengeschwindigkeit ändern. Routinemessungen und ein kontrollierter Versuch sind zuverlässiger als die Annahme der Kompatibilität anhand des Gerätemodells oder einer saisonalen Temperaturschätzung.
Überprüfen Sie fünf Faktoren gemeinsam: die Temperatur an der Klebeschnittstelle; Verweilzeit bei der geplanten Liniengeschwindigkeit; Druck- und Kontaktgleichmäßigkeit über die gesamte Klebefläche; die Reihenfolge und Konsistenz der Entfernung des Liners; und Bahnstabilität, einschließlich Spannung, Zuführung und Registrierung. Eine Nichtübereinstimmung eines einzelnen Faktors kann sich auf die Produktion oder die Bindungsqualität auswirken.
Der Liner bleibt nicht unbedingt in der beheizten Zone. Bei manchen Montageprozessen wird es vor dem Heißsiegeln entfernt; in anderen unterstützt es das Stanzen, Positionieren oder Zuführen. Bestätigen Sie den tatsächlichen Prozessablauf, bevor Sie die Hitzeeinwirkung des Liners beurteilen.
Die Auswahl des Liners ist daher sowohl eine Material- als auch eine Ausrüstungsentscheidung. Die relevanten Fragen sind, ob sich der Liner an der gewünschten Stelle löst, ob das Band gleichmäßig positioniert werden kann und ob die Rolle oder das Stanzteil ohne Risse, Wellen oder Verschiebungen zugeführt werden kann.
Einzelheiten zur Konstruktion finden Sie unter Heißsiegelfähiges Aluminiumfolienband (HSL) mit Liner ; Informationen zum Linerless-Format finden Sie unter Umfassende Anleitung zum HSL-Folienband ohne Liner .
| Liner-Typ | Handhabung auf der Linie | Prüfungen vor der Genehmigung | |
| PET-Folienträger | Abhängig von der Qualität kann die Trägerfolie eine gleichmäßige Handhabung und Stanzung unterstützen. | Überprüfen Sie die Ablösekraft, die statische Aufladung, die Wellung, die Spannung und die Registrierung bei Produktionsgeschwindigkeit. | |
| Kraftpapier-Liner | Papierträger eignen sich für die manuelle oder halbautomatische Handhabung und Verarbeitung. | Überprüfen Sie den Feuchtigkeitszustand, den Kantenriss, die Freigabe und den Vorschub mit der vorgesehenen Geschwindigkeit. | |
| CCK-Liner | Die mit Ton beschichtete Oberfläche bietet eine glatte Trennfläche. sortenspezifisches Auslöseverhalten muss bestätigt werden. | Überprüfen Sie die Konsistenz der Trennkraft, die Stanzqualität, die Lagerung und die Entfernung des Trägermaterials. | |
| Kein Liner | Entfernt den Schritt zum Entfernen des Liners, lässt die Konstruktion jedoch ohne Trägermaterial zurück. | Überprüfen Sie Wicklung, Blockierung, Oberflächenschutz, Bahnspannung, Zuführung und Registrierung. |
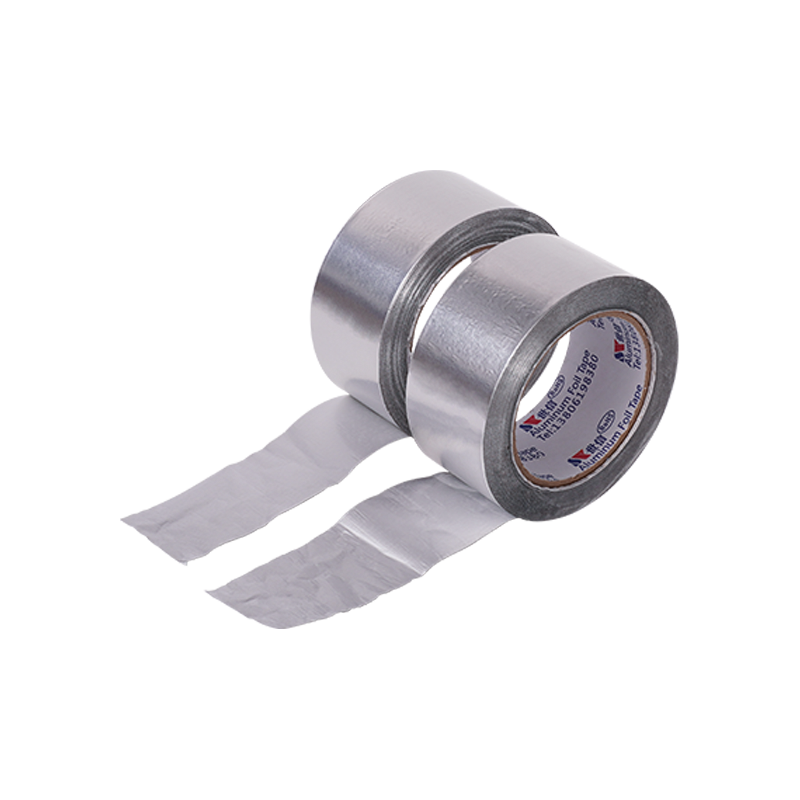
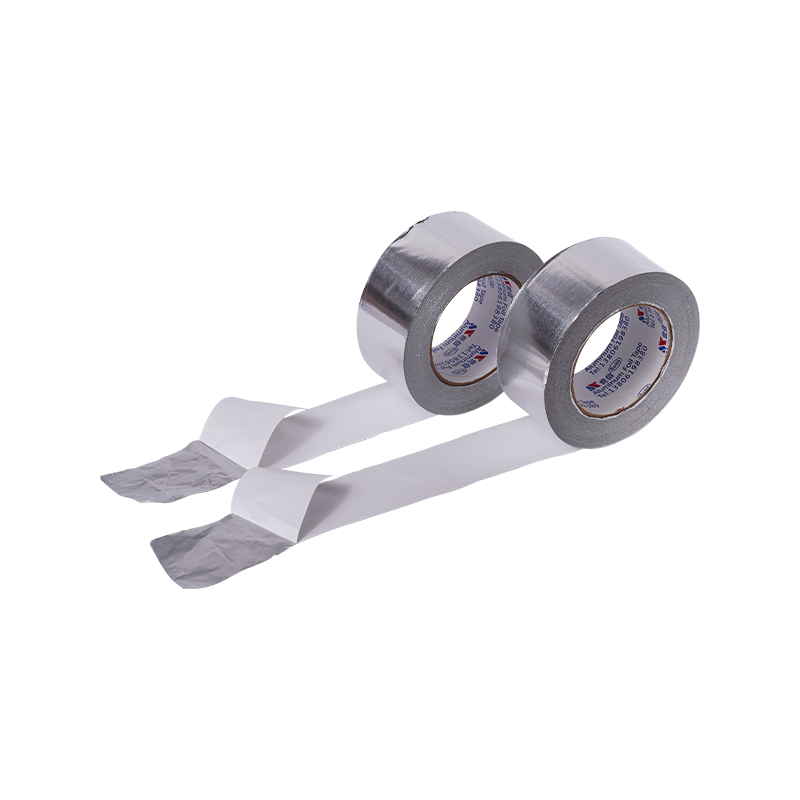
 HSL-Folienband mit Liner zum Heißsiegeln Das kaschierte HSL-Folienband kombiniert Aluminiumfolie, Heißsiegelschicht und Trennfolie und ist daher dort relevant, wo die Handhabung der Folie und das Stanzen die Maschinenkompatibilität bestimmen. Produkt anzeigen →
Unterschiedliche Anlagenlayouts stellen unterschiedliche Anforderungen an Wärmeübertragung, Druck, Trägermaterialentfernung und Bahnhandhabung. Überprüfen Sie den tatsächlich verwendeten Prozess, anstatt sich auf eine generische Kompatibilitätsliste für Maschinenmarken zu verlassen.
Beheizte Platte oder Presse. Das Klebeband wird an der angegebenen Schnittstelle angebracht, dann werden für die validierte Verweildauer Hitze und Druck ausgeübt. Überprüfen Sie die Halterung, Ausrichtung und Druckverteilung der Vorrichtung und bestätigen Sie, wenn die Trennfolie entfernt wurde.
Kontinuierlich beheizte Walzen- oder Laminiergeräte. Wenn die Anwendung eine sich bewegende Bahn verwendet, wird die Verweilzeit von der Länge der beheizten Zone und der Liniengeschwindigkeit beeinflusst. Stellen Sie sicher, dass der Klebstoff die erforderlichen Aktivierungsbedingungen erreichen kann, während Bahnspannung und Kontakt stabil bleiben.
Automatisierte Bestückungs- oder Konvertierungslinie. Überprüfen Sie die Stanzfreigabe, das Entfernen des Trägermaterials, den Zuführweg, die Ausrichtung und die Rollenstabilität. Überprüfen Sie bei folienlosen Konstruktionen auch die Wicklung, Lagerung, Blockierung und den Schutz freiliegender Oberflächen.
 Trägerloses HSL-Folienband für automatisierte Heißsiegellinien Trägerloses Aluminiumfolienband mit heißversiegelter Vorderschicht, geeignet für automatisierte Linien, die eine nicht unterstützte Bahn verarbeiten können und kein manuelles Abziehen erfordern. Produkt anzeigen →
Ein Band ist nur dann kompatibel, wenn seine produktspezifischen Aktivierungsbedingungen von der Maschine konsistent erfüllt werden können. Die Ausrüstung muss außerdem Kontakt, Handhabung und Liniengeschwindigkeit kontrollieren. Ein breiteres Aktivierungsfenster bietet möglicherweise eine größere Prozesstoleranz, aber die genaue Qualität und der tatsächliche Versuch bestimmen, ob die Kombination geeignet ist.
Das Diagramm verdeutlicht das Prinzip einer Arbeitsfensterüberlappung. Es handelt sich lediglich um konzeptionelle Informationen und stellt keine Aktivierungstemperaturen für Shixin-Produkte dar. Verwenden Sie die technischen Daten der ausgewählten Sorte und die Maße der tatsächlichen Klebeschnittstelle.
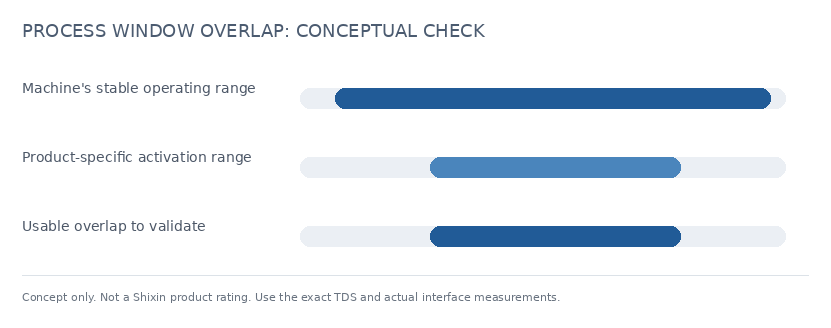
Abbildung 1: Konzeptionelle Darstellung der Überschneidung zwischen Maschinenfähigkeit und einem produktspezifischen Aktivierungsbereich. Es handelt sich nicht um eine Produktspezifikation.
Planen Sie den Test anhand der tatsächlichen Bandsorte, des Substrats, der Ausrüstung und der Akzeptanzkriterien. Die Probenmenge und die Versuchsdauer sollten je nach Produktionsprozess vereinbart und nicht als allgemeingültiges Minimum festgelegt werden.
Zeichnen Sie Schnittstellentemperatur, Gerätesollwert, Verweilzeit, Druck, Liniengeschwindigkeit, Liner-Entfernungssequenz und Bahnspannung auf. Verwenden Sie geeignete Messmethoden und achten Sie beim Vergleich auf die gleichen Substrat- und Vorrichtungsbedingungen.
Vergleichen Sie die gemessenen Maschinenbedingungen mit den Aktivierungsanforderungen in den technischen Daten für die genaue Bandsorte. Wenn sich die Bedingungen nicht zuverlässig überschneiden oder zu wenig Prozessspielraum lassen, überprüfen Sie vor der Produktion die Messmethode, Werkzeuge, Einstellungen oder Bandkonstruktion mit dem Lieferanten.
Wenn der Lieferant einen Aktivierungsbereich definiert, führen Sie Versuche an geeigneten Punkten innerhalb dieses genehmigten Bereichs durch. Überprüfen Sie die Bindungsqualität und testen Sie die Schäl- oder Halteleistung nach der vom Kunden definierten Konditionierung. Gehen Sie nicht außerhalb der Produktrichtlinien vor, nur um eine Verbindung zu erzwingen.
Plattenstaus, Risse, Wellen, Unterbrechungen bei der Liner-Freigabe, Registrierungsverschiebungen und die dadurch verursachten Ausfallzeiten. Diese Beobachtungen helfen dabei, Handhabungs- und Fütterungsprobleme zu identifizieren, die ein Schältest allein möglicherweise nicht aufdeckt.
Testen Sie das Klebeband auf dem tatsächlich in der Linie verwendeten PP, PE, ABS oder einem anderen Substrat und konditionieren Sie die Baugruppe entsprechend den Anwendungsanforderungen. Substratkompatibilität und Maschinenkompatibilität sind separate Prüfungen. Für eine breitere Materialauswahl und sortenspezifische Validierung siehe Heißsiegelbares Aluminiumfolienband für Heizelemente .
Die folgenden Symptome können auf das Material, die Geräteeinstellungen, den Untergrund oder deren Wechselwirkung zurückzuführen sein. Behandeln Sie sie als diagnostische Hinweise und nicht als Beweis dafür, dass das Band selbst defekt ist.
Während des Angebots und der Bemusterung stellen sich Kompatibilitätsfragen, während das Konstruktions- und Konvertierungsformat noch vor der Produktionsfreigabe überprüft werden kann.
Ein Lieferant, der produktspezifische Daten bereitstellen und einen kontrollierten Versuch unterstützen kann, macht die Qualifizierung effizienter. Jiangsu Shixin Adhesive Tape Product Co., Ltd. (Shixin Tape) stellt heißsiegelbares Aluminiumfolienband in trägerloser und trägerträgernder Ausführung her. Ausgewählte Designs mit Liner-Rückseite können einen Heißsiegelkleber auf einer Seite mit einem druckempfindlichen Kleber auf der anderen Seite kombinieren. Das Trennpapier oder die Trennfolie schützt die druckempfindliche Seite. Individuelle Breiten und Rollenformate können je nach Projekt besprochen werden. ISO 9001 is Managementsystemzertifizierungen; Die geltenden RoHS/REACH-Erklärungen und SGS-Testberichte müssen genau auf das Produkt und den Testumfang abgestimmt sein.
 Maßgeschneidertes HSL-Folienband mit stark klebendem PET-Liner Anpassbares Heißsiegelband aus Aluminiumfolie mit PET-Träger und stark haftendem Klebstoff, relevant für Elektronik- und Heizklebungen, bei denen eine rückstandsfreie Entfernung des Trägers erforderlich ist. Produkt anzeigen →
Kann ein Heißsiegelfolienband auf verschiedenen Arten von Produktionsanlagen verwendet werden?
Manchmal, aber nur, wenn jeder Prozess den Anforderungen der gewählten Konstruktion entspricht. Bei einem Band mit Trägermaterial kann ein definierter Schritt zum Entfernen des Trägermaterials erforderlich sein, während bei einem Band ohne Trägermaterial eine geeignete Wicklung und Bahnsteuerung erforderlich ist. Qualifizieren Sie jede Linie separat anhand ihres tatsächlichen Substrats, ihrer Einstellungen und Akzeptanzkriterien.
Bedeutet ein breiteres Aktivierungsfenster immer eine bessere Kompatibilität?
Ein breiteres Fenster verleiht dem Prozess möglicherweise mehr Toleranz gegenüber normalen Schwankungen, garantiert jedoch keine Bindungsfestigkeit oder Endanwendungsleistung. Bestätigen Sie die tatsächlichen Maschinenbedingungen, das Substrat und die Testergebnisse der fertigen Baugruppe für die ausgewählte Sorte.
Ist trägerloses Heißsiegelband auf jeder Maschine schneller?
Nein. Linerless-Klebeband macht den Schritt zum Entfernen des Liners überflüssig, erhöht jedoch nicht automatisch den Durchsatz. Die Ausrüstung muss weiterhin das Aufwickeln, die Bahnspannung, den Vorschub, den Oberflächenschutz und die Registrierung steuern. Einzelheiten zur Linerless-Konstruktion finden Sie unter unser HSL-Folienband ohne Trägerführung .
Wie viel Probeband wird für einen Kompatibilitätstest benötigt?
Es gibt keine universelle Probenlänge. Vereinbaren Sie die Menge mit dem Lieferanten auf Grundlage des Rüstabfalls, der Versuchsdauer, der Anzahl der Prozessbedingungen, Wiederholungstests und des Produktionsformats. Bei Hochgeschwindigkeitsversuchen oder längeren Versuchen kann zusätzliches Material erforderlich sein, um die konsistente Handhabung über alle Rollen hinweg zu bestätigen.
Unser Unternehmen ist seit mehr als 20 Jahren in der Bandherstellungsindustrie tätig und hat sich auf verschiedene Konzentrationen konzentriert Arten von Aluminiumfolienbändern, Schaumstoffbändern, Kühlschrankbändern usw.
Telefon: +86-159-5136-0053
+86-136-6515-8108
WhatsApp +86-159-5136-0053
Adresse: Nr. 1, Yedong Road, westlich der Yingbin Avenue, wirtschaftliche Entwicklungszone, Suqian City, Provinz Jiangsu, China
Miya Miao
E -Mail: [email protected]
Mobile/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adhäsive Tape Products Co., Ltd. All Rights Reserved. Benutzerdefinierte ODM -Kühlschrankfolienklebebänder Hersteller