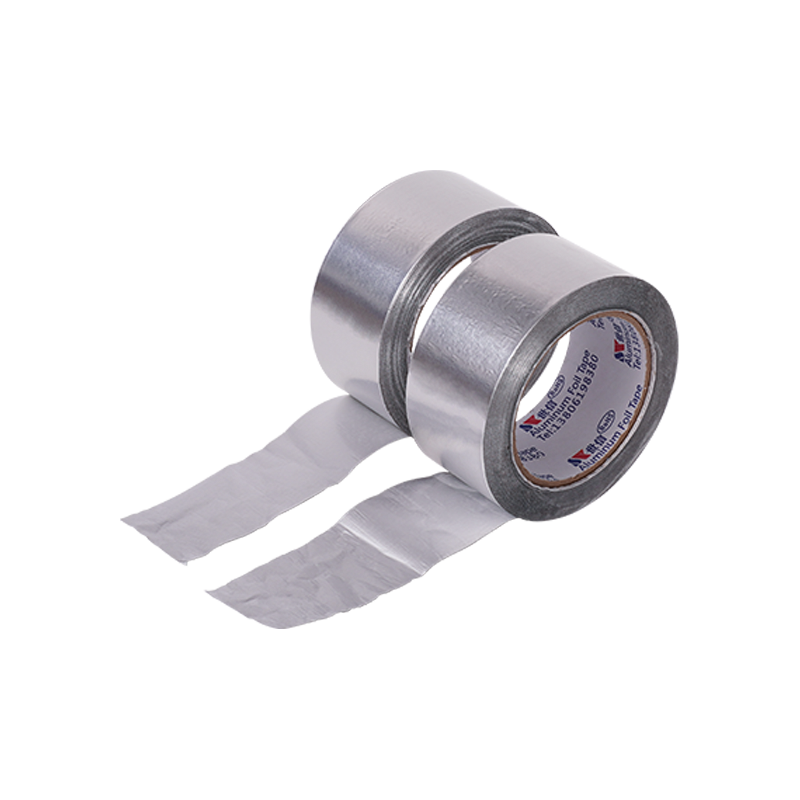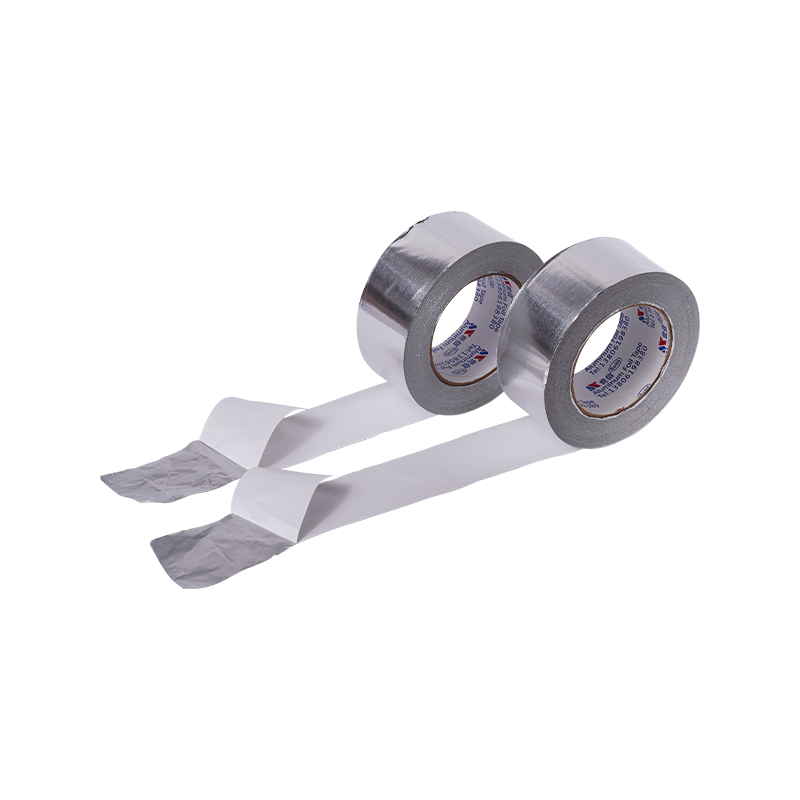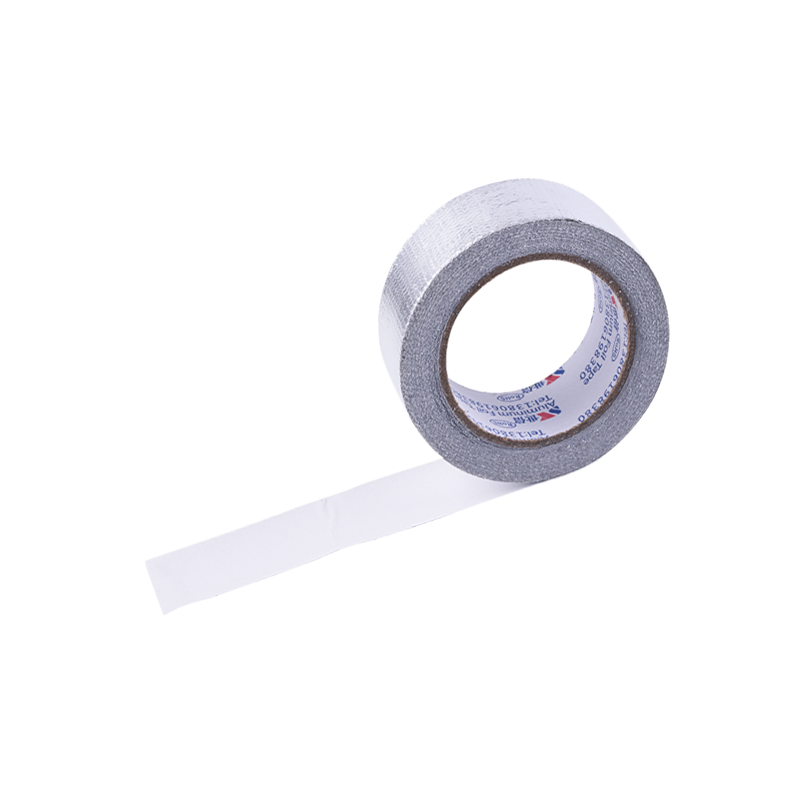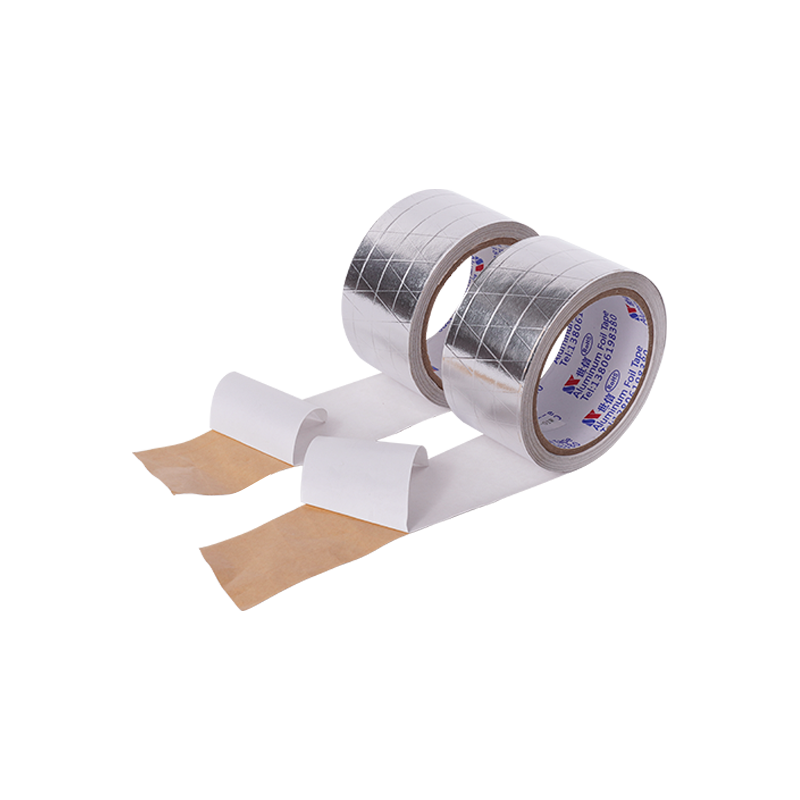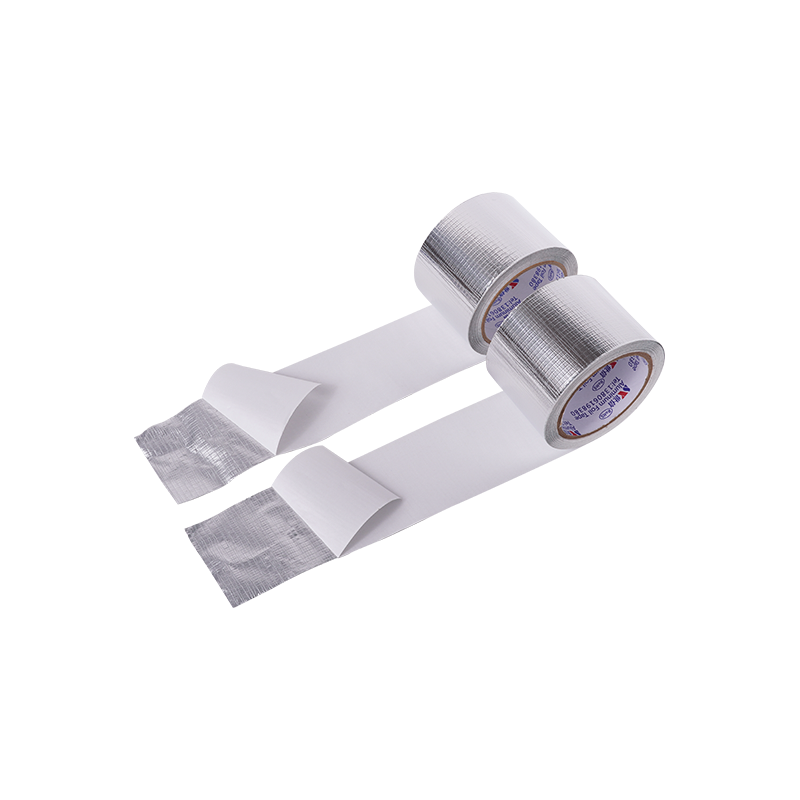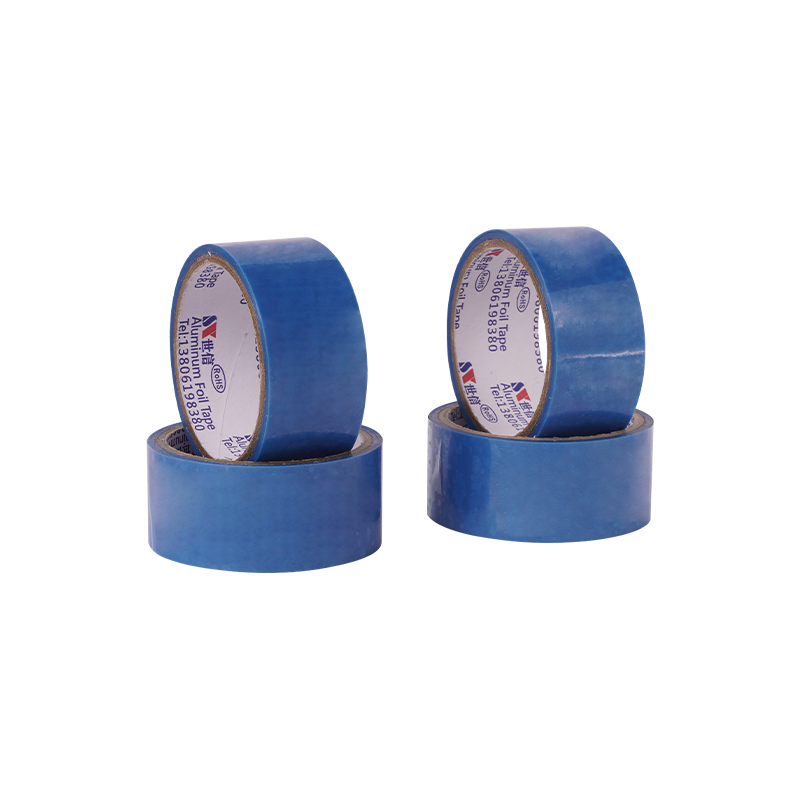
Bei der Großserienproduktion von Kühl- und Gefriergeräten zählt jede Sekunde, jedes Gramm Material zählt und jeder Abfallstrom verursacht zusätzliche Kosten. Eine der am häufigsten übersehenen Ursachen für Ineffizienz im Montageprozess ist jedoch die bescheidene Trennfolie – das silikonbeschichtete Papier oder die PET-Folie, die den Klebstoff auf herkömmlichen Klebebandrollen schützt und bei jeder einzelnen Anwendung abgezogen und entsorgt wird.
Bei einer Produktionslinie, in der täglich über mehrere Schichten hinweg Hunderte Meter Folienband verarbeitet werden, sind die kumulativen Auswirkungen des Trägermaterialabfalls alles andere als unbedeutend. Dies wirkt sich nicht nur auf die Materialkosten aus, sondern auch auf die Arbeitsproduktivität, die Flächennutzung, die Abfallentsorgungskosten und sogar auf Nachhaltigkeitskennzahlen des Unternehmens. Das Verständnis dieser versteckten Kosten ist der erste Schritt zu einer intelligenteren und effizienteren Entscheidung.
In einer typischen Kühlschrankfertigungsanlage wird Folienband häufig zur Befestigung von Kühlrohren, zur Verankerung von Isolierungen und für Dichtungsanwendungen verwendet. Bedenken Sie Folgendes:
Die finanziellen und betrieblichen Auswirkungen dieses Abfallstroms erstrecken sich über mehrere Kostenstellen, die im Folgenden jeweils im Detail untersucht werden.
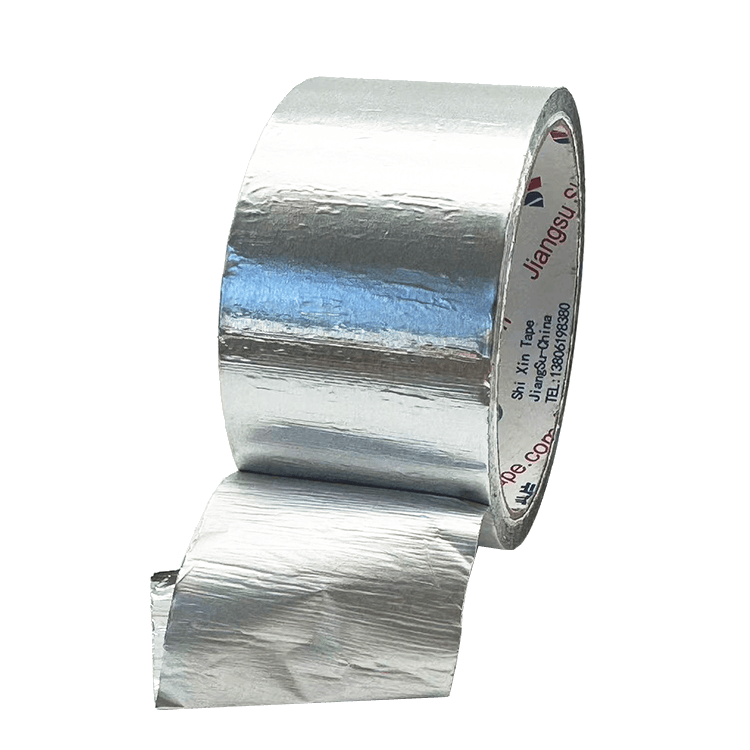
Die Trennfolie ist ein notwendiger Bestandteil der herkömmlichen Klebebandherstellung, aber sobald das Klebebund angebracht wird, wird sie zu nutzlosem Abfall. Die Kosten für das Trägermaterial sind im Preis des Klebebands enthalten – Sie zahlen dafür und werfen es dann weg.
Für einen Großserienhersteller ist der Liner Teil der gekauften Klebebandkonstruktion und kann nach dem Auftragen auch Sammel- und Entsorgungsaufwand verursachen. Um diese Kosten zu quantifizieren, verwenden Sie den tatsächlichen Kaufpreis des Klebebands, das Flächengewicht des Trägermaterials, den jährlichen Klebebandverbrauch, die Arbeitszeit und die Kosten für die lokale Abfallentsorgung und nicht eine feste Prozentannahme.
Über die direkten finanziellen Kosten hinaus verbrauchen Linerabfälle auch wertvollen Lagerraum in der Produktionshalle. Es sammeln sich schnell Rollen abgezogener Trägerfolie an, sodass die Abfallbehälter und spezielle Sammelstellen häufig geleert werden müssen. Dies unterbricht den Arbeitsablauf und führt zu nicht wertschöpfender Bewegung für das Produktionspersonal.
Jede Anwendung von linerbasiertem Klebeband erfordert einen zweistufigen Prozess: Ziehen Sie den Liner ab und bringen Sie dann das Klebeband an. Obwohl dies wie eine triviale Unterscheidung erscheinen mag, ist der kumulative Effekt bei der Massenproduktion erheblich.
Beim Auftragen auf Linerbasis ist ein Schritt zum Entfernen des Liners erforderlich, während beim Auftragen ohne Liner dieser separate Vorgang entfällt. Der tatsächliche Zykluszeitunterschied hängt vom Bediener, der Bandbreite/Länge, der Arbeitsstation und der Ausrüstung ab und sollte daher an der Produktionslinie gemessen und nicht als fester Prozentsatz ausgedrückt werden.
Darüber hinaus bringt der Schritt des Abziehens des Liners ergonomische Herausforderungen mit sich. Das wiederholte Greifen und Abziehen der Auskleidung kann zur Ermüdung des Bedieners führen, insbesondere bei längeren Schichten. Diese Ermüdung kann zu langsameren Auftragsgeschwindigkeiten, inkonsistenter Platzierung und höheren Fehlerraten führen.
Liner-Abfälle verschwinden nicht einfach, nachdem sie abgezogen wurden. Es muss während des gesamten Produktionsprozesses verwaltet werden:
Diese Abfallentsorgungsaktivitäten sind überhaupt nicht wertschöpfend – sie verbrauchen Arbeitskraft, Ausrüstung und Platz, ohne zum Endprodukt beizutragen. In einer Lean-Manufacturing-Umgebung sind solche Aktivitäten ein Hauptziel für die Eliminierung.
Unternehmerische Nachhaltigkeitsverpflichtungen beeinflussen zunehmend Beschaffungsentscheidungen. Große Gerätehersteller stehen unter dem Druck, ihren ökologischen Fußabdruck zu reduzieren, und von ihren Lieferanten wird erwartet, dass sie zu diesen Zielen beitragen.
Die in herkömmlichen Klebebändern verwendeten Trennfolien sind typischerweise mit Silikon beschichtet, was ihre Wiederverwertung erschwert. Die meisten kommunalen Recyclinganlagen akzeptieren kein silikonbeschichtetes Papier oder Folien, was die Hersteller dazu zwingt, diese Abfälle auf Mülldeponien oder in Verbrennungsanlagen zu entsorgen. Dies untergräbt Nachhaltigkeitsziele und kann sich negativ auf die Umweltberichterstattung eines Unternehmens auswirken.
Durch die Verwendung von trägerlosem Klebeband entfällt der separate Trennpapier-/Folienabfallstrom. Da andere Produktionsabfälle und Verpackungen zurückbleiben, sollte der Gesamtnutzen für die Umwelt anhand des tatsächlichen Abfallmanagementsystems der Fabrik bewertet werden.
Die folgende Tabelle vergleicht praktische Unterschiede zwischen Liner-basierten und Trägerloses Folienband im Kühlschrankbau. Die tatsächliche Auswirkung auf die Produktion hängt von den Bandabmessungen, der Aufbringungsmethode, der Ausrüstung, der Liniengeschwindigkeit und den standortspezifischen Betriebsbedingungen ab.
| Bewertungsfaktor | Klebeband mit Liner | Linerloses Klebeband | Was Sie auf Ihrer Leitung überprüfen müssen |
| Material freigeben | Beim Auftragen wird die separate Papier-/Folienabdeckung entfernt. | Beim Auftragen wird kein separater Liner entfernt. | Abfallmenge, Sammelweg und örtliche Entsorgungs-/Recyclingmethode. |
| Bewerbungsschritte | Beinhaltet das Entfernen des Liners vor/während dem Anbringen des Klebebands. | Der separate Schritt des Liner-Peelings entfällt. | Tatsächliche Zykluszeit mit Ihrem Bediener oder Ihrer Ausrüstung. |
| Maschinenintegration | Je nach Prozessdesign muss die Ausrüstung möglicherweise mit Linern umgegangen werden. | Relevante Shixin-Typen unterstützen die maschinelle und manuelle Verwendung. | Abwickelkraft, Spannungskontrolle, Schnitt- und Vorschubstabilität. |
| Rollenkonfiguration | Liner trägt zum Gesamtaufbau der Rolle bei. | Keine separate Linerschicht. | Die nutzbare Länge und der Rollendurchmesser sollten anhand der tatsächlichen beiden Produktkonstruktionen und nicht anhand eines festen Prozentsatzes verglichen werden. |
| Gesamtkosten der Bewerbung | Bandpreisauslage zur Handhabung von Arbeitsausfällen/Nacharbeiten. | Bandpreisabwicklung/Anwendungsausfallzeit, Ausschuss/Nacharbeit. | Verwenden Sie echte Produktionsdaten anstelle eines universellen Einsparungsprozentsatzes. |
Schlüssel zum Mitnehmen: Trägerloses Folienband macht die separaten Schritte zum Abziehen des Liners und zum Abfall des Liners überflüssig. Die tatsächliche Auswirkung auf Zykluszeit, Rollenwechsel und Gesamtkosten muss an der Produktionslinie des Kunden gemessen werden. Für Kühlkondensatorrohranwendungen zeigt der von Shixin aufgezeichnete Fall, dass die Kompatibilität von Trennschicht/Klebstoff und die saisonale Abrollstabilität wichtiger sein können als ein allgemeiner Einsparungsprozentsatz.
Über die messbaren finanziellen und betrieblichen Vorteile hinaus erfüllt trägerloses Folienband mehrere umfassendere strategische Prioritäten für moderne Gerätehersteller:
Der Wechsel von trägerbasiertem zu trägerlosem Klebeband ist eher eine Prozessentscheidung als ein einfacher Produktaustausch. Mögliche Vorteile sollten zusammen mit Abrollverhalten, Haftung, PU-Schaum-Kompatibilität und Geräte-/Prozessanpassung bestätigt werden.
Ein nützlicher nächster Schritt ist die Validierung der tatsächlichen Anwendung. Der von Shixin aufgezeichnete Fall von Kühlschrank-Kondensatorrohren zeigt, dass das zentrale technische Problem im Zusammenspiel von Trennbeschichtung, Klebstoffchemie, saisonaler Temperatur und PU-Schaumbildung liegen kann und nicht nur im Vorhandensein oder Fehlen einer Auskleidung.
Bei der Auswahl von trägerlosem Folienband zur Befestigung von Kühlschrank-Kondensatorrohren muss der eigentliche Herstellungsprozess berücksichtigt werden. Im Fall von Shixin waren die kritischen Probleme saisonale Veränderungen der Klebekraft und -abwicklung, die Kompatibilität zwischen der Antihaftschicht und dem Klebesystem sowie die Wechselwirkung mit dem Polyurethanschaum.
Vor der Bewertung der Bandspezifikationen ist es wichtig, die drei Hauptbelastungsfaktoren zu verstehen, denen das Band während der gesamten Lebensdauer des Geräts ausgesetzt ist:
Diese Belastungen sind nicht unabhängig – sie interagieren. Niedrige Temperaturen können beispielsweise die Steifigkeit des Klebstoffs erhöhen und ihn anfälliger für vibrationsbedingte Ermüdung machen. Hohe Luftfeuchtigkeit kann den Klebstoff weich machen und so seine Kohäsion und Haltekraft verringern. Ein ausgereiftes Band muss alle drei Leistungsdimensionen gleichzeitig ausgleichen.
Der Aluminiumfolienträger erfüllt zwei entscheidende Funktionen: Er stellt einen Wärmepfad für die Wärmeübertragung bereit und sorgt für die mechanische Festigkeit, die zum sicheren Halten der Rohre erforderlich ist. Die folgende Tabelle vergleicht die wichtigsten Substratparameter, die die Leistung beeinflussen:
| Untergrund-/Konstruktionsfaktor | Shixin-Produktinformationen | Auswirkungen auf die Anwendung | Überprüfung |
| Folienkonstruktion | Es sind trägerlose und laminierte trägerlose Aluminiumfolienstrukturen erhältlich; Die Dicke kann je nach Sorte angepasst werden. | Beeinflusst die Anschmiegsamkeit, das Reißverhalten, die Handhabung und die Leinenkompatibilität. | Bestätigen Sie das ausgewählte TDS und die Musterrolle. |
| Trenn-/Antihaftschicht | Linerless-Produkte verwenden eine Antihaft-/Trennschicht auf der Rückseite. | Steuert das Abwickeln und beeinflusst die Kompatibilität mit Folgematerialien wie PU-Schaum. | Überprüfen Sie die Entspannung bei saisonalen Temperaturschwankungen und überprüfen Sie ggf. die Wechselwirkung zwischen PU-Schaum. |
| Klebesystem | In trägerlosen Strukturen kommen wasserbasierte Acryl-, lösungsmittelbasierte Acryl- und Gummisysteme zum Einsatz. | Beeinflusst Klebrigkeit, Abwicklung, Temperaturempfindlichkeit und Kosten. | Wählen Sie nach Untergrund, Jahreszeit/Temperatur, Liniengeschwindigkeit und Auftragsmethode. |
| Anwendungsmodus | Relevante Linerless-Typen unterstützen sowohl den maschinellen als auch den manuellen Einsatz. | Ermöglicht die Integration in verschiedene Produktionslayouts. | Überprüfen Sie Vorschub, Schnitt, Druck und Platzierung auf der tatsächlichen Linie. |
Auswahlhilfe: Legen Sie für die Befestigung von Kühlschrank-Kondensatorrohren keine einheitliche Mindestfoliendicke oder Legierungsanforderung fest. Wählen Sie die tatsächliche trägerlose oder laminierte trägerlose Konstruktion basierend auf Anpassungsfähigkeit, Abwicklung, Klebesystem, PU-Schaum-Kompatibilität und Linienprozess aus und validieren Sie dann die gewählte Sorte mit ihrem TDS und der Testrolle.
Das Klebstoffsystem ist wohl die kritischste Komponente des Klebebands. Es muss über den gesamten Betriebstemperaturbereich hinweg Flexibilität, Klebrigkeit und Kohäsion aufrechterhalten und gleichzeitig einer Verschlechterung durch Feuchtigkeit und Vibration standhalten. Für Kaltgeräteanwendungen stehen zwei primäre Klebstoffchemien zur Verfügung:
| Klebesystem | Verwendung in linerlosen Folienstrukturen von Shixin | Auswahlhinweis |
| Acryl auf Wasserbasis | Erhältlich in trägerloser/laminierter trägerloser Ausführung. | Kostengünstige Option für geeignete Substrate und Prozessbedingungen; Bestätigen Sie das Anlegen und Abwickeln. |
| Acryl auf Lösungsmittelbasis | Erhältlich in trägerloser/laminierter trägerloser Ausführung. | Wird verwendet, wenn eine höhere Leistung erforderlich ist. Bestätigen Sie die Temperatur- und Untergrundverträglichkeit je nach Sorte. |
| Gummikleber | Erhältlich in trägerloser/laminierter trägerloser Ausführung. | Kann empfindlich auf saisonale Temperaturschwankungen reagieren; Der aufgezeichnete Fall der Kondensatorröhre befasste sich speziell mit diesem Problem. |
| Silikon | Wird in Shixin-Hoch-/Niedertemperatur-Auskleidungen und Automobil-Hochtemperaturtypen verwendet, nicht als universelle Kondensatorrohrspezifikation ohne Auskleidung. | Nur verwenden, wenn die gewählte Produktstruktur und Anwendung dies erfordern. |
Wichtige Erkenntnis: Die Klebeleistung ändert sich mit der Temperatur, aber die aktuellen Produktinformationen von Shixin unterstützen nicht die zuvor hier gezeigten Tg- und Tieftemperatur-Retentionswerte für linerloses Kondensatorrohrband. Wählen Sie für diese Anwendung eines der tatsächlich verfügbaren Klebstoffsysteme aus und validieren Sie die Haftung, das Abwickeln und die Verklebung unter den vom Kunden erwarteten Saison- und Prozessbedingungen.
Linerless-Klebeband erhält seine einzigartige Konstruktion durch eine spezielle Trennbeschichtung, die auf der Rückseite der Aluminiumfolie aufgebracht wird. Diese Beschichtung verhindert, dass sich der Klebstoff dauerhaft mit dem Träger verbindet, sodass sich das Klebeband ohne separate Trennfolie sauber abwickeln lässt. Zu den wichtigsten technischen Merkmalen dieser Konstruktion gehören:
Bei der Kühlschrankmontage kann die folienlose Konstruktion den Umgang mit Trennmaterial reduzieren und eine kontinuierliche oder maschinelle Anwendung unterstützen. Der tatsächliche Nutzen hängt von der Bandkonstruktion und den Linieneinstellungen ab.
| Leistungsattribut | Klebeband mit Liner | Linerloses Klebeband |
| Loslassen / entspannen | Das Ablöseverhalten hängt von der Liner- und Klebstoffkonstruktion ab. | Wird durch die Trenn-/Antihaftschicht und das Klebesystem auf der Rückseite gesteuert. |
| Freisetzungsmaterialabfall | Erzeugt nach dem Auftragen einen separaten Liner-Abfallstrom. | Erzeugt keinen separaten Release-Papier-/Film-Stream. |
| Bewerbungsschritte | Beinhaltet die Entfernung/Handhabung des Liners. | Kein separater Schritt zum Entfernen des Liners. |
| Maschineneinsatz | Je nach Ausrüstung kann eine Handhabung des Liners erforderlich sein. | Relevante Shixin-Typen unterstützen die maschinelle und manuelle Verwendung. |
| Zu validierendes Hauptrisiko | Liner-Handling, Kontamination und Prozesspassung. | Abrollkraft, Klebstoffübertragung, saisonale Stabilität und PU-Schaumverträglichkeit. |
Eine der kritischsten, aber oft unterschätzten Anforderungen an das Kühlrohrband für Kühlschränke ist seine Fähigkeit, als Feuchtigkeitsdampfsperre zu fungieren. Kondenswasser, das zwischen Rohr und Schrankoberfläche eindringt, kann zu Folgendem führen:
Wenn die Wasserdampfdurchlässigkeit eine formelle Anforderung ist, verwenden Sie einen produktspezifischen Prüfbericht und das Akzeptanzkriterium des Kunden. Die aktuellen internen Produktinformationen von Shixin unterstützen keinen einheitlichen MVTR-Wert für alle linerlosen Kondensatorrohrbänder.
Bei der Bewertung von trägerlosem Folienband zur Befestigung von Kühlrohren in Kühlschränken bietet die folgende Tabelle eine umfassende Checkliste der Leistungsparameter und akzeptablen Mindestwerte. Diese Benchmarks basieren auf der Branchenpraxis für die Großserienfertigung von Geräten:
| Validierungselement | Warum es wichtig ist | Empfohlener Check | Beweisquelle |
| Kraft abwickeln / Stabilität freigeben | Zu hohes oder zu niedriges Abwickeln kann die manuelle oder automatisierte Anwendung beeinträchtigen. | Der Test rollt über die erwarteten Saison-/Linientemperaturen hinweg. | Anwendungstest/Produktionsprotokoll |
| Haftung an den tatsächlichen Oberflächen des Kondensatorrohrs/Gehäuses | Oberflächenbeschaffenheit, Öl und Klebstoffchemie beeinflussen die Haftung. | Schäl-/Klebrigkeitsprüfung auf Produktionssubstraten nach dem Reinigungsprozess. | TDS-Probenvalidierung |
| PU-Schaumverträglichkeit | Die Trennschicht kann die Wechselwirkung mit PU-Schaum im Kühlschrankbau beeinträchtigen. | Schäumversuch am realen Schrankprozess. | Aufgezeichneter Kundentest mit Shixin-Kondensatorrohrgehäuse |
| Saisonale Stabilität | Gummikleber tack and unwind can change with temperature. | Vergleichen Sie das Abwickeln und die Haftung im Winter/Sommer oder bei kontrollierter Temperatur. | Bespieltes Shixin-Kondensatorrohrgehäuse |
| Maschinenkompatibilität | Die Einstellungen für Vorschub, Schnitt und Spannung variieren je nach Ausrüstung. | Laufen Sie mit der Zielliniengeschwindigkeit und überwachen Sie Staus, Brüche und Platzierung. | Validierung der Produktionslinie |
Erfahrene Beschaffungs- und Ingenieursexperten wissen, dass die Bandauswahl nicht auf einen einzigen „wichtigsten“ Parameter reduziert werden kann. Die Leistung des Bandes im tatsächlichen Betrieb hängt davon ab, wie alle diese Parameter zusammenwirken:
Aus diesem Grund sind strenge anwendungsspezifische Tests unerlässlich. Das ideale Klebeband zur Befestigung von Kühlrohren in Kühlschränken ist nicht dasjenige mit den höchsten Einzelspezifikationen, sondern dasjenige, das die besten Ergebnisse erzielt Gleichgewicht von Wärmeleitfähigkeit, Tieftemperaturhaftung, Vibrationsfestigkeit, Feuchtigkeitsbarriereleistung und Anwendungseffizienz für Ihre spezifische Produktionsumgebung.
Die oben aufgeführten technischen Spezifikationen bieten einen Rahmen für die Bewertung geeigneter trägerloser Folienbänder für die Befestigung von Kühlrohren in Kühlschränken. Im nächsten Abschnitt untersuchen wir die praktischen Aspekte der Anwendungsmethoden und der Integration in die Produktionslinie – und übersetzen diese technischen Parameter in die tatsächliche Leistung Ihrer Montagelinie.
Die Auswahl des richtigen trägerlosen Folienbandes ist nur die halbe Miete. Die Art und Weise, wie das Klebeband angebracht wird – ob manuell durch Bediener oder automatisch durch Ausgabegeräte – hat einen tiefgreifenden Einfluss sowohl auf die Qualität der Rohrbefestigung als auch auf die Gesamteffizienz des Montageprozesses. In diesem Abschnitt werden die praktischen Aspekte der Klebebandanwendung bei der Herstellung von Kühlschränken untersucht und Hinweise zu Methoden, Geräten, Qualitätskontrolle und häufigen Fehlerarten gegeben.
Die Automatisierungsgrade der Produktionslinien für Kühlschränke variieren stark, von manuellen Montagevorgängen in kleineren Anlagen bis hin zu hochautomatisierten Hochgeschwindigkeitslinien in großen Produktionsanlagen. Die Methode zum Anbringen des Bandes muss an die Produktionsumgebung, die Fähigkeiten des Bedieners und den gewünschten Durchsatz angepasst werden.
In vielen Produktionsstätten für Kühlschränke, insbesondere solchen mit geringeren Produktionsmengen oder komplexen Produktkonfigurationen, wird das Klebeband manuell von geschulten Bedienern angebracht. Während der manuellen Anwendung die Geschwindigkeit automatisierter Systeme fehlt, bietet sie Flexibilität und Anpassungsfähigkeit an Variationen in der Rohrführung und Schrankgeometrie.
Der wichtigste Faktor für eine dauerhafte Verbindung ist die richtige Oberflächenvorbereitung. Kupfer- und Aluminiumrohre, wie sie von Lieferanten geliefert werden, weisen häufig Oberflächenverunreinigungen auf, die die Haftung beeinträchtigen können:
In den meisten Produktionsumgebungen ist die empfohlene Reinigungsmethode ein einfaches Abwischen mit einem sauberen, trockenen Tuch oder einem lösungsmittelfreien Entfettungstuch, das speziell für Metalloberflächen entwickelt wurde. Bei stark verschmutzten Rohren kann ein kurzes Abwischen mit Isopropylalkohol oder einem milden Metallreiniger verwendet und anschließend gründlich getrocknet werden, bevor das Klebeband angebracht wird. Beachten Sie, dass Lösungsmittel vor dem Anbringen des Klebebands vollständig verdampft sein müssen, um ein Aufweichen des Klebstoffs zu verhindern.
Selbst bei einem Hochleistungsklebeband hat die Anwendungstechnik erheblichen Einfluss auf die endgültige Klebequalität. Die folgenden Best Practices sollten zur Standardarbeitsanweisung gehören:
| Bewerbungsschritt | Empfohlene Praxis | Warum es wichtig ist |
| Positionierung | Richten Sie das Klebeband direkt über dem Rohr aus und achten Sie auf eine gleichmäßige Überlappung auf beiden Seiten. | Eine Fehlausrichtung verringert die Kontaktfläche und führt zu Spannungskonzentrationen, die zum Abheben der Kanten führen können. |
| Erstkontakt | Stellen Sie leichten Kontakt mit der Rohroberfläche her, bevor Sie Druck ausüben. Dadurch kann der Kleber die Oberfläche benetzen. | Wenn der erste Kontakt zu schnell erfolgt, können sich Luftblasen einschließen und die effektive Klebefläche verringern. |
| Druckanwendung | Üben Sie mit einer Rolle oder einem Rakel einen festen, gleichmäßigen Druck über die gesamte Länge des Bandes aus. | Durch Druck wird der Klebstoff in die Mikroporen der Oberfläche gedrückt, wodurch die Kontaktfläche und die Klebefestigkeit maximiert werden. |
| Kantenversiegelung | Achten Sie besonders auf die Kanten des Klebebands und achten Sie darauf, dass diese fest angedrückt werden. | Kanten sind die anfälligste Stelle für das Eindringen von Feuchtigkeit und die Entstehung von Ablösungen. |
| Überlappungsmanagement | Wenn eine Überlappung erforderlich ist, achten Sie auf eine Mindestüberlappung von 10–15 mm. | Eine ausreichende Überlappung schafft eine kontinuierliche Feuchtigkeitsbarriere und verteilt die Belastung auf eine größere Fläche. |
Selbst erfahrene Bediener können Fehler verursachen, wenn die Aufmerksamkeit für Details nachlässt. In der folgenden Tabelle werden die häufigsten Mängel, ihre Ursachen und praktische Abhilfemaßnahmen aufgeführt:
| Defekt | Grundursache | Abhilfe |
| Falten oder Blasen | Ungleichmäßige Spannung während der Anwendung; unzureichender Druck | Verwenden Sie eine Walze mit festem Druck; Von der Mitte nach außen auftragen, um die Luft auszutreiben |
| Kantenanhebung | Unzureichender Druck an den Kanten; Verschmutzung an der Rohroberfläche | Oberflächen gründlich reinigen; Üben Sie mit einem Finger oder einer kleinen Rolle zusätzlichen Druck entlang der Kanten aus |
| Unzureichende Haftung | Oberflächenverunreinigung; Anwendungstemperatur zu niedrig | Stellen Sie sicher, dass die Oberflächen sauber und trocken sind. Halten Sie die Anwendungstemperatur über 15 °C |
| Bandfehlausrichtung | Schlechte visuelle Führung; Ermüdung des Bedieners | Stellen Sie klare Ausrichtungsmarkierungen bereit. Drehen Sie die Bediener, um Ermüdungserscheinungen vorzubeugen |
| Klebstoffaustritt | Übermäßiger Druck; Anwendungstemperatur zu hoch | Üben Sie mäßigen, gleichmäßigen Druck aus; Vermeiden Sie die Anwendung in direktem Sonnenlicht oder in der Nähe von Wärmequellen |
Bei der Herstellung von Kühlschränken in großen Stückzahlen sind automatisierte Bandausgabesysteme unerlässlich, um eine gleichbleibende Qualität zu erreichen, die Arbeitskosten zu senken und die Geschwindigkeit der Produktionslinie aufrechtzuerhalten. Trägerloses Klebeband eignet sich von Natur aus besser für die Automatisierung als Trägerband, da es keine Mechanismen zum Entfernen des Trägermaterials mehr benötigt – ein mechanisches Subsystem weniger, das gewartet und behoben werden muss.
Ein typisches automatisches Klebebandausgabesystem zur Befestigung von Kühlrohren im Kühlschrank besteht aus den folgenden Komponenten:
Die folgende Tabelle vergleicht die Leistungsmerkmale der manuellen mit der automatisierten Anwendung von Kühlrohrband für Kühlschränke:
| Parameter | Manuelle Anwendung | Automatisierte / maschinelle Anwendung | Bewertungshinweis |
| Flexibilität | Bediener können sich an Routen- und Geometrieänderungen anpassen. | Erfordert Geräteeinrichtung und Programm-/mechanische Anpassung. | Wählen Sie basierend auf Produktmix und Produktionslayout. |
| Druck / Platzierung | Betreiberabhängig. | Kann bei ordnungsgemäßer Einrichtung über den Auftragskopf gesteuert werden. | Validieren Sie die tatsächliche Verbindungsqualität, nicht nur die Geschwindigkeit der Ausrüstung. |
| Materialhandhabung | Der Bediener übernimmt das Schneiden und Platzieren. | Vorschub, Spannung und Schnitt sind geräteabhängig. | Relevante Linerless-Typen von Shixin unterstützen den Maschinengebrauch, die Einstellungen müssen jedoch qualifiziert werden. |
| Umgang mit Trennmaterial | Klebeband mit Trägermaterial erfordert eine manuelle oder unterstützte Trägerentnahme. | Linerless-Klebeband macht den separaten Handhabungsschritt des Liners überflüssig. | Bewerten Sie die Abfallbehandlung und die Gestaltung des Arbeitsplatzes. |
| Leistungsmetrik | Messen Sie die tatsächliche Zykluszeit, Fehler und Materialverbrauch. | Messen Sie die tatsächliche Zykluszeit, Ausfallzeiten, Unterbrechungen/Stauungen und Ausschuss. | Verwenden Sie keinen festen 3-4-fachen Geschwindigkeitsmultiplikator ohne Liniendaten. |
Automatisierte Abgabesysteme sind für einen kontinuierlichen, unterbrechungsfreien Betrieb ausgelegt. Trägerbasiertes Klebeband bringt mehrere Herausforderungen mit sich, die trägerloses Klebeband hervorragend löst:
Diese Vorteile führen direkt zu einer höheren Maschinenverfügbarkeit, geringerem Wartungsaufwand und geringeren Gesamtbetriebskosten für automatisierte Dosiergeräte.
Der Übergang vom manuellen oder trägerbasierten Klebebandaufbringen zum automatischen Auftragen ohne Trägermaterial erfordert eine sorgfältige Planung. Die folgende Roadmap bietet eine strukturierte Vorgehensweise:
| Phase | Aktivitäten | Erwartete Ergebnisse |
| Machbarkeitsbewertung | Bewerten Sie die aktuelle Auftragungsmethode, die Liniengeschwindigkeit, die Rohrgeometrie und das Feedback des Bedieners. | Anforderungen an die Automatisierung definieren; Einsparpotenziale quantifizieren. |
| Bandqualifikation | Erhalten Sie Muster von trägerlosen Klebebändern; Test an tatsächlichen Produktionsrohren unter simulierten Leitungsbedingungen. | Bestätigen Sie die Klebeleistung bei -10 °C; Validierung der Abwicklungseigenschaften. |
| Ausstattungsspezifikation | Spezifizieren oder beschaffen Sie einen automatischen Spender mit geeigneter Spannungskontrolle, Schneidmechanismus und Drucksystem. | Ausgewählte Ausrüstung, die den Bandeigenschaften und der Liniengeschwindigkeit entspricht. |
| Linienintegration | Ausrüstung installieren; Integration in bestehende Förderband- oder Roboterpositionierungssysteme. | Automatisierte Station in Betrieb; mit Produktionsliniensteuerungen verbunden. |
| Bedienerschulung | Schulen Sie Bediener und Wartungspersonal in der Einrichtung, Bedienung und Fehlerbehebung der Geräte. | Das Personal ist sicher in der Bedienung und Wartung des automatisierten Systems. |
| Produktionshochlauf | Erhöhen Sie schrittweise die Leitungsgeschwindigkeit und -lautstärke. Überwachen Sie Qualitätsmetriken (Schälhaftung, Ausrichtung, Abfall). | Zielliniengeschwindigkeit erreicht; Qualität, die der manuellen Anwendung entspricht oder besser ist. |
| Kontinuierliche Verbesserung | Sammeln Sie Daten zu Materialverbrauch, Ausfallzeiten und Ausschussraten; weitere Optimierungsmöglichkeiten identifizieren. | Laufende Effizienzsteigerungen; dokumentierter ROI erreicht. |
Die Qualitätskontrolle endet nicht mit dem Anbringen des Klebebands. Ein robustes Qualitätsmanagementsystem umfasst die prozessbegleitende Überprüfung und laufende Überwachung, um Abweichungen zu erkennen und zu korrigieren, bevor sie zu fehlerhaften Produkten führen.
Für Linien mit hohem Volumen bietet SPC ein leistungsstarkes Framework zur Überwachung und Verbesserung der Anwendungskonsistenz. Zu den wichtigsten zu verfolgenden Kennzahlen gehören:
Durch die Überwachung dieser Kennzahlen und die Festlegung von Kontrollgrenzen können Produktionsmanager Trends frühzeitig erkennen und Korrekturmaßnahmen ergreifen, bevor Qualitätsprobleme eskalieren. Beispielsweise kann ein allmählicher Anstieg der Zykluszeit darauf hindeuten, dass die Abwickelspannung abweicht und eine Anpassung des Spannungskontrollsystems erforderlich ist.
Unabhängig davon, ob die Anwendung manuell oder automatisiert erfolgt, ist die Schulung des Bedieners für die Erzielung einer gleichbleibenden Qualität unerlässlich. Die folgenden Themen sollten in Schulungsprogrammen behandelt werden:
Investitionen in die Schulung der Bediener führen zu messbaren Vorteilen in Form geringerer Fehlerraten, geringerer Materialverschwendung und höherem Produktionsdurchsatz. Das beste Klebeband der Welt funktioniert nicht zuverlässig, wenn es falsch angebracht wird.
Um die technischen Spezifikationen von trägerlosen Folienbändern in eine zuverlässige Leistung in der Produktionslinie umzusetzen, ist es wichtig, den Anwendungsprozess zu verstehen. Ob manuell oder automatisch aufgetragen, der Schlüssel zum Erfolg liegt in der richtigen Oberflächenvorbereitung, einer konsistenten Technik und einer robusten Qualitätskontrolle. Im nächsten Abschnitt stellen wir die Fertigungskapazitäten und das Produktökosystem vor, die diese Anwendungsanforderungen unterstützen und eine Komplettlösung für die Befestigung von Kühlrohren in Kühlschränken bieten.
Während trägerloses Folienband zur Befestigung von Kühlrohren eine entscheidende Komponente bei der Herstellung von Kühlschränken ist, stellt es nur ein Element eines umfassenderen Klebstoff-Ökosystems dar, das den gesamten Gerätemontageprozess unterstützt. Von der Wärmedämmung und Vibrationsdämpfung bis hin zur elektrischen Isolierung und dem Oberflächenschutz ist eine breite Palette an Klebematerialien erforderlich, um einen Kühlschrank von den Komponenten bis zum fertigen Produkt zu bringen. Die Verwaltung mehrerer Lieferanten für diese unterschiedlichen Materialfamilien führt zu Beschaffungskomplexität, Qualitätsinkonsistenz und Kompatibilitätsrisiken an Materialschnittstellen. In diesem Abschnitt wird ein Fertigungspartner vorgestellt, der diese Herausforderungen durch ein einheitliches Produktökosystem, vertikal integrierte Abläufe und jahrzehntelange Branchenerfahrung bewältigt.
Gegründet im Jahr 2005 Unsere Reise erstreckt sich über mehr als zwei Jahrzehnte engagierten Wachstums in der Klebebandindustrie. Was als kleiner Produzent begann, hat sich zu einem entwickelt High-Tech-Unternehmen das Forschung und Entwicklung, Produktion und weltweiten Vertrieb vollständig integriert – eine Transformation, die unser Engagement für kontinuierliche Verbesserung und kundenorientierte Innovation widerspiegelt.
Unser Produktionscampus erstreckt sich über fast 12.000 Quadratmeter Die Fabrikfläche umfasst mehrere spezielle Produktionslinien für die Aluminiumfolienbeschichtung, Laminierung, Präzisionszuschnitte und kundenspezifische Verarbeitung. Diese Skala ermöglicht es uns, mit beidem zu operieren Beweglichkeit — Reaktion auf kundenspezifische Bestellungen mit kurzen Vorlaufzeiten — und Stabilität — Aufrechterhaltung einer konstanten Produktion auch während der Hauptnachfragesaison.
Mit einem engagierten Team von 100 Mitarbeiter Mit Ingenieuren, Qualitätskontrollspezialisten und Produktionstechnikern unterhalten wir einen vertikal integrierten Betrieb, der uns die volle Kontrolle über jede Phase des Herstellungsprozesses gibt – vom Rohmaterialeingang bis zum Versand der fertigen Waren. Durch diese Integration wird sichergestellt, dass die Qualität in jede Rolle integriert und nicht erst am Ende überprüft wird.
Viele Gerätehersteller stehen vor der Herausforderung, mehrere Lieferanten für unterschiedliche Klebematerialfamilien zu verwalten – einen für Folienbänder, einen anderen für Schaumstoffe und einen dritten für Folienbänder. Diese Fragmentierung führt zu erhöhtem Beschaffungsaufwand, inkonsistenter Qualität und Kompatibilitätsproblemen an den Schnittstellen zwischen Materialien. Unser einheitliches Produkt-Ökosystem begegnet diesen Herausforderungen, indem es ein komplettes Sortiment an Klebstofflösungen unter einem Dach anbietet:
| Produktfamilie | Hauptangebote | Hauptanwendungen in der Kältetechnik |
| Aluminiumfolienbänder | Ohne Liner / Mit Liner / Laminiert (ohne Liner) / Glasfaserverstärkt / FSK-verstärkt / SS-verstärkt / Automobil-Hochtemperatur / Heißsiegel | Kühlrohrbefestigung; Kanalabdichtung; Isolierungsverankerung; Dampfsperre; EMI-Abschirmung |
| PU-/PE-/NBR-Schaumlösungen | Geschlossenzellige und offenzellige Schaumstoffe in verschiedenen Dichten und Stärken; ein- oder doppelseitig klebend | Vibrationsdämpfung zwischen Kompressor und Gehäuse; Dichtungen für Türdichtungen; Wärmedämmung; akustische Absorption |
| Lösungen für Filmbänder | PET- (Polyester-), Polyimid- und PVC-Folienbänder; Acryl- oder Silikonklebstoffe | Elektrische Isolierung für Kabelbäume; Hochtemperaturmaskierung beim Schäumen des Gehäuses; Oberflächenschutz bei der Montage |
Die Konsolidierung der Beschaffung von Klebematerialien bei einem einzigen, leistungsfähigen Lieferanten bietet greifbare Vorteile in den Bereichen Beschaffung, Technik und Produktion:
| Vorteilsbereich | Wie es erreicht wird | Messbares Ergebnis |
| Lieferantenkonsolidierung | Zentraler Ansprechpartner für Folienbänder, Schaumstoffe und Folienbänder | Reduzierter Beschaffungsaufwand; weniger Lieferantenaudits; Vereinfachte Qualifizierungsprozesse |
| Materialkompatibilität | Materialkombinationen werden nach Klebstoffchemie, Untergrund und Anwendungsbedingungen bewertet | Trägt dazu bei, das Risiko der Schnittstellenkompatibilität zu reduzieren, wenn die Materialien ordnungsgemäß bewertet werden |
| Logistikeffizienz | Mehrere Materialarten in einer einzigen Sendung zusammengefasst | Reduzierte Frachtkosten; geringerer Verwaltungsaufwand; Konsolidierte Bestandsverwaltung |
| Technische Konsistenz | Einheitliches Qualitätssystem und Testprotokolle für alle Produktfamilien | Gleichbleibende Qualität bei allen Klebematerialien; vereinfachte Fehlerbehebung |
In der Haushaltsgeräteindustrie ist die Einhaltung gesetzlicher Vorschriften nicht optional – sie ist eine Voraussetzung für die Geschäftstätigkeit. Unsere Betriebe und Produkte sind nach international anerkannten Standards zertifiziert, die unseren Kunden Vertrauen in die Qualität und die Einhaltung gesetzlicher Vorschriften geben:
| Zertifizierung | Umfang | Wert für Ihr Unternehmen |
| ISO 9001 | Qualitätsmanagementsystem – dokumentierte Prozesse für Produktion, Inspektion und kontinuierliche Verbesserung | Chargenrückverfolgbarkeit; dokumentierte Korrekturmaßnahmen; weniger Qualitätsüberraschungen |
| ISO 14001 | Umweltmanagementsystem – Abfallreduzierung, verantwortungsvoller Umgang mit Chemikalien, minimierter ökologischer Fußabdruck | Unterstützt die Nachhaltigkeitsziele Ihres Unternehmens; reduziert das regulatorische Risiko |
| SGS-Zertifizierung | Überprüfung der Produktleistung und -sicherheit durch Dritte | Unabhängige Validierung der beanspruchten Eigenschaften; Reduziert den Bedarf an eigenen Tests |
| RoHS-Konformität | Richtlinie zur Beschränkung gefährlicher Stoffe (EU 2011/65/EU) – frei von Blei, Quecksilber, Cadmium, sechswertigem Chrom, PBBs, PBDEs | Unverzichtbar für den Export in die EU und andere regulierte Märkte; erfüllt die Anforderungen der Haushaltsgeräteindustrie |
| REACH-Konformität | Registrierung, Bewertung, Zulassung und Beschränkung chemischer Stoffe (EG 1907/2006) – vollständige Stoffregistrierung und SVHC-Offenlegung | Transparenz über den chemischen Inhalt; reduziert den Compliance-Aufwand für Ihre Fertigprodukte |
Warum das für Sie wichtig ist: Diese Zertifizierungen sind keine Abzeichen an der Wand – sie stellen eine betriebliche Disziplin dar, die sich in weniger Qualitätsüberraschungen, reibungsloseren behördlichen Genehmigungen für Ihre Endprodukte und einer geringeren Prüfungsmüdigkeit niederschlägt, wenn Ihre eigenen Kunden eine Lieferkettendokumentation anfordern.
Unser Qualitätssicherungssystem funktioniert auf drei Ebenen und stellt sicher, dass jede Klebebandrolle den vereinbarten Spezifikationen entspricht – nicht nur bei der ersten Lieferung, sondern bei jeder Lieferung, Jahr für Jahr:
Jede Rohmaterialcharge – Aluminiumfolie, Klebepolymer, Trennfolie und Gelegeverstärkung – wird vor der Freigabe für die Produktion anhand der eingehenden Spezifikationen getestet. Zu den wichtigsten Tests gehören:
Während der Produktion stellt eine Echtzeitüberwachung sicher, dass jeder Meter Band den Spezifikationen entspricht:
Jede fertige Rolle wird bemustert und auf Übereinstimmung mit der vollständigen Spezifikation getestet:
Als High-Tech-Unternehmen unterhalten wir ein aktives Forschungs- und Entwicklungsprogramm, das sich auf die Herausforderungen konzentriert, mit denen unsere Kunden morgen und nicht nur heute konfrontiert werden. Zu unseren aktuellen Forschungsschwerpunkten gehören:
| Forschungsbereich | Ziel | Erwarteter Nutzen für Kunden |
| Optimierung der Klebstoffformulierung | Entwicklung lösungsmittelfreier und wasserbasierter Acrylsysteme | Reduzierte VOC-Emissionen; verbesserte Arbeitssicherheit; Einhaltung strengerer Umweltauflagen |
| Verstärkungsarchitektur | Erforschung neuer Gelegegewebe und Faserkombinationen | Höhere Zugfestigkeit bei geringerem Flächengewicht; kostengünstigere verstärkte Bänder |
| Oberflächentechnik | Aluminiumoberflächenbehandlungen zur Verbesserung der Klebeverankerung und der Korrosionsbeständigkeit | Verbesserte Langzeitbeständigkeit; bessere Leistung in Umgebungen mit hoher Luftfeuchtigkeit |
| Nachhaltigkeitsinitiativen | Bewertung des Anteils an recyceltem Aluminium und biobasierten Klebstoffrohstoffen | Umweltfreundlichere Produkte, die die Nachhaltigkeitsziele Ihres Unternehmens unterstützen |
| Adhäsion bei kalter Temperatur | Erweiterung der Leistung bei niedrigen Temperaturen über -20 °C hinaus | Erweiterter Anwendungsbereich für Tiefkühl- und Transportkühlung |
Unser F&E-Team arbeitet bei kundenspezifischen Projekten direkt mit den technischen Abteilungen der Kunden zusammen und bietet maßgeschneiderte Lösungen, die auf anwendungsspezifische Anforderungen eingehen – sei es eine einzigartige Breite, ein spezielles Klebemuster oder eine kundenspezifische Trennfolie für automatische Ausgabegeräte.
Eine der am häufigsten genannten Herausforderungen für Beschaffungsfachleute besteht darin, Kostensenkung und Qualitätssicherung in Einklang zu bringen. Unser Fertigungsmodell begegnet diesem Problem durch eine Kombination aus Skaleneffekte and a lokalisierte, integrierte Lieferkette Dadurch werden unnötige Kostenschichten eliminiert.
Im folgenden Fall wird das von Shixin aufgezeichnete Kühlschrank-Kondensatorröhren-Projekt anstelle eines generischen Vergleichs mit europäischen Lieferanten verwendet. Die Reduzierung der Beschaffungskosten um 10–15 % ist spezifisch für das erfasste Produkt/Anwendungsfall.
| Aufgezeichneter Fall | Produktionsproblem | Shixin-Antwort und aufgezeichnetes Ergebnis |
| Laminiertes, trägerloses Folienband für Kühlkondensatorrohre | Die Klebrigkeit/Abwicklung des Gummiklebstoffs ändert sich je nach saisonaler Temperatur. Auch die PU-Schaumverträglichkeit musste beachtet werden. | Shixin hat eine Antihaft-/Trennschicht entwickelt, die mit verschiedenen Klebstoffsystemen kompatibel ist. Mehrere Kühlschrankhersteller verbesserten die saisonale Anwendungsstabilität; Die interne Fallakte berichtet über etwa 10–15 % geringere Kosten für die Bandbeschaffung für diese spezielle Lösung. |
Fallbemerkung: Die Reduzierung der Beschaffungskosten um ca. 10–15 % wurde für ein spezifisches Kühlschrank-Kondensatorrohr-Klebebandprojekt nach der Optimierung der Trennschicht und des Klebstoffsystems verzeichnet. Es handelt sich nicht um einen universellen Lieferantenkostenvergleich oder um eine garantierte Ersparnis für andere Produkte oder Kunden.
Zu unseren langfristigen Partnerschaften gehören weltweit anerkannte Marken aus den Bereichen Haushaltsgeräte und Elektronik – Organisationen, die weltweit für ihre strengen Prozesse zur Lieferantenqualifizierung bekannt sind:
Diese Partnerschaften werden nicht leichtfertig vergeben. Jedes dieser Unternehmen führte strenge Lieferantenaudits, Leistungstests und eine fortlaufende Qualitätsüberwachung durch, bevor es uns seine produktionskritischen Materialien anvertraute. Ihr anhaltendes Vertrauen – in vielen Fällen über ein Jahrzehnt hinweg – ist die stärkste Bestätigung unserer Zuverlässigkeit und der Wirksamkeit unseres einheitlichen Produkt-Ökosystems.
Ein vollständiges Klebstoff-Ökosystem ist mehr als eine Sammlung von Produkten – es ist ein integriertes System aus Materialien, Qualitätssystemen, technischem Fachwissen und Zuverlässigkeit der Lieferkette, das zusammenarbeitet, um Ihre Produktionsziele zu unterstützen. Ganz gleich, ob Sie trägerloses Folienband zur Befestigung von Kühlrohren, Schaumstofflösungen zur Vibrationsdämpfung oder Folienbänder zur elektrischen Isolierung benötigen – unser einheitliches Portfolio und unser vertikal integriertes Fertigungsmodell bieten eine einzige, vertrauenswürdige Quelle für alle Ihre Anforderungen an Klebematerialien. Im nächsten Abschnitt untersuchen wir, wie unsere Lieferkettenzuverlässigkeit und unser langfristiger Partnerschaftsansatz einen Mehrwert schaffen, der über das Produkt selbst hinausgeht.
In der Haushaltsgeräteindustrie wird Vertrauen durch konstante Leistung im Laufe der Zeit gewonnen. Die weltweit führenden Hersteller von Kühlschränken und Haushaltsgeräten wählen Lieferanten nicht nur aufgrund von Marketingaussagen aus – sie unterziehen potenzielle Partner strengen Qualifizierungsprozessen, einschließlich Betriebsaudits, Produkttests und fortlaufender Qualitätsüberwachung. Unsere Erfolgsbilanz bei der Betreuung dieser anspruchsvollen Kunden ist die bestmögliche Bestätigung unserer Produkte, unserer Systeme und unseres Engagements für Spitzenleistungen.
In diesem Abschnitt werden die Leistungsmaßstäbe untersucht, die für Gerätehersteller am wichtigsten sind, der Beweis für unsere Zuverlässigkeit vorgelegt und der Wert quantifiziert, den wir durch Kostenwettbewerbsfähigkeit und Qualitätssicherung liefern.
Wir sind stolz darauf, zu unseren langjährigen Partnern eine angesehene Gruppe globaler Marken aus den Bereichen Haushaltsgeräte, Unterhaltungselektronik und Industrieausrüstung zu zählen. Diese Organisationen – weltweit anerkannt für ihre strengen Prozesse zur Lieferantenqualifizierung – haben uns als vertrauenswürdige Quelle für Klebeband- und Schaumstofflösungen ausgewählt:
Die Bedeutung dieser Partnerschaften geht über die Markennamen selbst hinaus. Jedes dieser Unternehmen unterhält:
Unsere kontinuierlichen Partnerschaften mit diesen Unternehmen – die in vielen Fällen über ein Jahrzehnt andauern – zeigen, dass wir ihre Erwartungen stets erfüllen oder übertreffen. Dies ist die glaubwürdigste Bestätigung unserer Fähigkeiten, die ein Lieferant bieten kann.
Qualität ist die Grundlage für Vertrauen. Wir vergleichen unsere Produktleistung mit den strengsten Industriestandards und stellen sicher, dass jedes Los die folgenden wichtigen Leistungsindikatoren erfüllt oder übertrifft. Die folgende Tabelle vergleicht typische Branchenanforderungen an Premium-Bänder mit unserer garantierten Mindestleistung:
| Zu bestätigender Parameter | Grund | So validieren Sie | Nehmen Sie nicht an |
| Haftung | Muss mit der tatsächlichen Rohr-/Gehäuseoberfläche und dem Reinigungszustand übereinstimmen. | TDS-Versuch auf Produktionssubstraten. | Ein universeller Schälwert für alle Qualitäten. |
| Entspannen / loslassen | Kritisch für manuelle und maschinelle Anwendung. | Testen Sie die erwarteten Temperaturen und Leitungseinstellungen. | Ein fester Verbesserungsprozentsatz. |
| Temperaturverhalten | Klebekraft und Ablösung können sich saisonal ändern. | Kalt-/Warmanwendungsversuche oder kundenspezifischer Test. | Nicht unterstützte Tg- oder Tieftemperatur-Retentionszahlen. |
| Wechselwirkung zwischen Feuchtigkeit und Schaum | Schaumbildung und Feuchtigkeit im Kühlschrank können die Schnittstelle beeinträchtigen. | PU-Schaumverträglichkeit and finished-unit trial. | Ein universeller MVTR-Wert ohne Produkttest. |
| Mechanisches / Vibrationsverhalten | Hängt von der Bandstruktur und der Endmontage ab. | Anwendungsspezifische Haltbarkeit oder Kundentest. | Ein universeller 10/20-Millionen-Zyklen-Benchmark. |
Schlüssel zum Mitnehmen: Performance should be evaluated against the agreed specification for the selected product and the applicable test records. Process control, inspection, and third-party documentation can be used as supporting evidence where available. For appliance manufacturers, this means consistent, predictable performance across every shipment.
Bei der Gerätebeschaffung sollten die Kosten zusammen mit der Anwendungsstabilität und der Linienkompatibilität bewertet werden. In Shixins aufgezeichnetem Kondensatorrohrprojekt wurden die Antihaftschicht und das Klebesystem optimiert, um saisonale Anwendungsprobleme zu lösen; Aus der internen Fallakte geht hervor, dass die Kosten für die Bandbeschaffung für diese spezielle Lösung etwa 10–15 % niedriger sind.
Die folgende Tabelle schlüsselt den Kostenvorteil nach Komponenten auf und bietet Transparenz darüber, wie die Einsparungen erzielt werden:
| Aufgezeichneter Fall | Produktionsproblem | Shixin-Antwort und aufgezeichnetes Ergebnis |
| Laminiertes, trägerloses Folienband für Kühlkondensatorrohre | Saisonbedingte Klebrigkeits-/Abrollinstabilität und Überlegungen zur PU-Schaum-Schnittstelle. | Shixin hat eine Antihaft-/Trennschicht entwickelt, die mit verschiedenen Klebstoffsystemen kompatibel ist. Mehrere Kühlschrankhersteller verbesserten die saisonale Anwendungsstabilität; Die interne Fallakte berichtet über etwa 10–15 % geringere Kosten für die Bandbeschaffung für diese spezielle Lösung. |
Fallbemerkung: Die Reduzierung der Beschaffungskosten um ca. 10–15 % wurde für ein spezifisches Kühlschrank-Kondensatorrohr-Klebebandprojekt nach der Optimierung der Trennschicht und des Klebstoffsystems verzeichnet. Es handelt sich nicht um einen universellen Lieferantenkostenvergleich oder um eine garantierte Ersparnis für andere Produkte oder Kunden.
Der folgende aufgezeichnete Fall konzentriert sich auf eine Kühlschrank-Kondensatorröhrenanwendung und sollte als projektspezifischer Beweis und nicht als allgemeines Einsparmodell gelesen werden.
| Fallmetrik | Vorher / Ausgabe | Nach der Shixin-Entwicklung | Beweise |
| Saisonale Anwendungsstabilität | Temperaturempfindlicher Gummiklebstoff kann in kalten Perioden zu einer geringen Klebkraft und in warmen Perioden zu Schwierigkeiten beim Abwickeln/Bruch führen. | Die Trennschicht ist so konzipiert, dass sie mit verschiedenen Klebstoffsystemen kompatibel ist und eine bessere Formulierungsanpassung ermöglicht. | Internes Kühlschrank-Kondensatorrohrgehäuse |
| Beschaffungskosten | Im vorliegenden Fall war die Gummi-Klebelösung mit höheren Kosten verbunden. | Der interne Fall verzeichnet etwa 10–15 % geringere Kosten für die Bandbeschaffung. | Fallspezifisches Ergebnis; Keine universelle Ersparnis für alle Kunden |
| Produktionseffizienz | Saisonale Bandprobleme könnten die Anwendung beeinträchtigen. | In den Fallakten heißt es, dass durch saisonale Schwankungen verursachte Produktionsprobleme behoben wurden. | Qualitatives Fallergebnis; Die tatsächliche Verbesserung des Linienzyklus hängt von jeder Fabrik ab |
Aufgezeichnetes Fallergebnis: Bei Shixins Projekt mit laminiertem, trägerlosem Aluminiumfolienband für Kühlschrank-Kondensatorrohre wurden durch die Optimierung der Antihaftschicht und der Klebstoffkompatibilität saisonale Anwendungsprobleme behoben. Die interne Fallakte berichtet von etwa 10–15 % niedrigeren Kosten für die Bandbeschaffung. Hierbei handelt es sich um ein fallspezifisches Ergebnis, nicht um einen universellen Sparanspruch.
Wir betrachten jede Kundenbeziehung als eine technische Partnerschaft und nicht als eine einfache Bestellung. Unser Supportmodell ist darauf ausgelegt, Ihnen in jeder Phase des Produktlebenszyklus zum Erfolg zu verhelfen:
| Unterstützungsphase | Aktivitäten | Ihre Vorteile |
| Anwendungstechnik vor dem Verkauf | Unser technisches Team arbeitet mit Ihren Design- und Produktionsingenieuren zusammen, um die Anwendungsumgebung zu verstehen – Temperaturen, Oberflächenmaterialien, Anwendungsmethoden, behördliche Anforderungen | Empfehlung der optimalen Produktqualität vor dem Test; reduzierte Prozesskosten; beschleunigte Qualifizierung |
| Anpassungsmöglichkeiten | Flexible Verarbeitung: kundenspezifisches Schneiden (6 mm bis 1.200 mm), kundenspezifische Kerngrößen, Stammrollen für die automatische Ausgabe, spezielle Behandlungen für Trennfolien | Das Klebeband passt genau zu Ihrer Produktionsausrüstung. weniger Abfall; verbesserte Linieneffizienz |
| Technischer Support vor Ort | Außendiensttechniker stehen für Besuche vor Ort zur Verfügung, um Anwendungstechniken zu beobachten, Haftungsprobleme zu beheben und Prozessverbesserungen zu empfehlen | Schnellere Problemlösung; optimierte Bewerbungsprozesse; Reduzierte Ausschussraten |
| Reaktionsschnelle Problemlösung | Überprüfen Sie relevante Produktions-, Inspektions- und Anwendungsinformationen auf gemeldete Qualitätsbedenken. Definieren Sie Korrekturmaßnahmen basierend auf der bestätigten Ursache | Dokumentierte Überprüfung und gegebenenfalls Nachverfolgung von Korrekturmaßnahmen |
Während sich Transaktionsbeziehungen auf den Preis pro Rolle konzentrieren, glauben wir an die Wertschöpfung durch Zusammenarbeit und gemeinsames Wachstum . Mittlerweile überschreiten unsere längsten Kundenbeziehungen fünfzehn Jahre – eine Dauer, die unser Engagement für kontinuierliche Verbesserung, transparente Kommunikation und gemeinsamen Erfolg widerspiegelt.
Wenn Sie uns als Ihren Klebstofflieferanten wählen, kaufen Sie nicht einfach nur Klebeband oder Schaumstoff. Sie gewinnen einen Fertigungspartner mit:
Für die Lieferantenbewertung empfehlen wir, die ausgewählte Produktspezifikation, verfügbare Testdaten, Muster und Anwendungsergebnisse unter Ihren eigenen Prozessbedingungen zu überprüfen. Dies bietet eine praktischere Vergleichsbasis als breite Marketingaussagen.
In der Haushaltsgeräteindustrie können sich Produktionslinien keine ungeplanten Ausfallzeiten leisten. Jede Minute Stillstand führt zu Produktionsausfällen, verspäteten Lieferungen und höheren Kosten. Die Zuverlässigkeit der Lieferkette ist daher keine Annehmlichkeit, sondern eine geschäftliche Notwendigkeit. In diesem Abschnitt wird untersucht, wie unsere Fertigungskapazitäten, Qualitätssysteme und unsere Partnerschaftsphilosophie zusammenarbeiten, um die Sicherheit der Lieferkette zu gewährleisten, die Gerätehersteller benötigen.
Über das Produkt selbst hinaus bieten wir ein umfassendes Angebot an Mehrwertdiensten, Optionen zur Flexibilität der Lieferkette und Kooperationsmodellen, die darauf ausgelegt sind, Ihre Produktionsziele zu unterstützen – heute und in der Zukunft.
Unsere Fertigungsinfrastruktur ist darauf ausgelegt, den hohen Volumenanforderungen der globalen Geräteproduktion gerecht zu werden. Zu den wichtigsten Kapazitätskennzahlen gehören:
Diese Größenordnung gibt unseren Kunden die Gewissheit, dass ihre Produktionsanforderungen auch in Spitzennachfragezeiten konsistent erfüllt werden können. Unser Kapazitätsplanungsprozess umfasst regelmäßige Überprüfungen der Kundenprognosen, sodass wir Produktionspläne proaktiv anpassen und Pufferbestände für Schlüsselkunden vorhalten können.
Die vertikale Integration ist ein wesentliches Unterscheidungsmerkmal in unserem Fertigungsmodell. Im Gegensatz zu Lieferanten, die für kritische Produktionsschritte auf Subunternehmer angewiesen sind, behalten wir die interne Kontrolle über den gesamten Herstellungsprozess:
| Prozessphase | Unsere Fähigkeit | Profitieren Sie |
| Rohstoffannahme und -kontrolle | Eingehende Materialprüfung auf Foliendicke, Legierungszusammensetzung, Klebepolymereigenschaften und Linersilikonisierung | Minderwertige Materialien werden vor Produktionsbeginn aussortiert – so ist von Anfang an eine gleichbleibende Qualität gewährleistet |
| Klebebeschichtung | Eigene lösungsmittelbasierte und wasserbasierte Acrylbeschichtungslinien mit Echtzeitüberwachung des Beschichtungsgewichts | Präzise Kontrolle des Kleberschichtgewichts; Gleichbleibende Leistung bei jeder Rolle und jeder Charge |
| Laminieren und Verstärken | Eigene Laminierung von Folie auf Gelege-, Kraft- oder Folienverstärkungen; Präzisionsregelung des Nipdrucks | Konsistente Verstärkungsverklebung; keine Gefahr einer Delaminierung zwischen den Schichten |
| Präzisionsschneiden | Mehrschneidefähigkeit von 6 mm bis 1.200 mm Breite; strenge Toleranzkontrolle | Genaue Breiten für automatische Ausgabegeräte; Reduziertes Risiko einer Kantenverschmutzung |
| Qualitätsprüfung und -validierung | Eigenes Labor mit Schäl-, Zug-, Scher-, Wärme- und Feuchtigkeitstests | Schnelle Qualitätsüberprüfung; Verkürzte Reaktionszeit bei Qualitätsproblemen |
| Verpackung & Logistik | Eigene Verpackung mit individueller Etikettierung; strategische Hafennähe für effiziente Schifffahrt | Private-Label-Fähigkeit; Sammelsendungen; optimierte Frachtkosten |
Schlüssel zum Mitnehmen: Durch die vertikale Integration werden die Variabilität und Kommunikationslücken beseitigt, die bei der Abhängigkeit von externen Subunternehmern entstehen. Jeder kritische Prozessschritt steht unter unserer direkten Kontrolle und gewährleistet so eine gleichbleibende Qualität und eine schnelle Reaktion auf alle auftretenden Probleme.
Standardbandbreiten und -längen passen nicht in jede Produktionslinie. Unsere kundenspezifischen Konvertierungsfunktionen stellen sicher, dass das Band, das Sie erhalten, genau auf Ihre Anwendungsausrüstung und Prozessanforderungen abgestimmt ist:
| Anpassungsoption | Verfügbare Spezifikationen | Typische Anwendung |
| Breite | 6 mm bis 1.200 mm, in 1-mm-Schritten | Passende Bandbreite an Rohrdurchmesser oder automatische Spenderöffnung |
| Länge | 10 m bis 500 m (oder länger, abhängig von den Beschränkungen des Rollendurchmessers) | Minimierung der Häufigkeit des Rollenwechsels; Passend zur Kapazität des automatischen Spenders |
| Kerngröße | 3 Zoll (76 mm), 6 Zoll (152 mm) oder metrische Äquivalente; benutzerdefinierte Kern-ID. verfügbar | Kompatibilität mit Ihren vorhandenen Dosiergeräten oder manuellen Applikatoren |
| Verpackung | Schrumpfverpackte Rollen; Kartonverpackung; Palettenversand; Private Etikettierung | Reduzieren Sie die Abfallentsorgung in Ihrer Produktion; Markenkonsistenz für Händler |
| Stanzen | Kundenspezifische Formen und Größen für spezifische Anwendungsanforderungen | Vorgeschnittene Bandscheiben zum Abdecken von Isolierstiften; Maßgeschneiderte Patches zur lokalen Versiegelung |
Über das physische Produkt hinaus bieten wir eine Reihe unterstützender Dienstleistungen an, die den Wert unserer Partnerschaft steigern und den Verwaltungsaufwand für Ihre Beschaffungs- und Engineering-Teams verringern:
Wir verstehen, dass Produktionspläne unvorhersehbar sein können. Unser Lieferkettenmodell ist darauf ausgelegt, die Flexibilität zu bieten, die Großserienhersteller benötigen:
| Flexibilität Option | Was es bedeutet | Profitieren Sier Operation |
| Sicherheitsbestand | Wir verfügen über einen Sicherheitsvorrat unserer gängigsten Bandqualitäten, um dringende Bestellungen bearbeiten zu können | Unerwartete Nachfragespitzen oder Änderungen des Produktionsplans können ohne längere Vorlaufzeiten bewältigt werden |
| Beschleunigte Produktion | Bei unvorhergesehenem Bedarf können wir dringende Bestellungen priorisieren | Kurzfristige Produktionsänderungen werden berücksichtigt; Produktionslinien bleiben betriebsbereit |
| Prognosebasierte Planung | Wir arbeiten mit Ihrem Beschaffungsteam zusammen, um genaue Bedarfsprognosen zu entwickeln und Produktionspläne abzustimmen | Konsistente Lieferzeiten; geringeres Risiko von Versorgungsunterbrechungen; optimierte Produktionseffizienz |
Wir definieren unsere Rolle nicht als Anbieter von Klebeprodukten, sondern als technischer Partner in Ihren Erfolg investiert. Dieses Engagement manifestiert sich in fünf Grundprinzipien, die jede Kundenbeziehung leiten:
Da sich Industrien weltweit auf nachhaltigere Herstellungspraktiken umstellen, sind wir bestrebt, den ökologischen Fußabdruck unserer Betriebe und Produkte zu reduzieren. Zu unseren Nachhaltigkeitsinitiativen gehören:
| Initiative | Aktueller Status | Zukünftige Richtung |
| ISO 14001-zertifiziertes Umweltmanagement | Vollständig implementiert und zertifiziert | Kontinuierliche Verbesserung durch jährliche Umweltleistungsüberprüfungen |
| Programme zur Lösungsmittelreduzierung | Aktiver Übergang zu wasserbasierten Klebstoffsystemen | Reduzierte VOC-Emissionen; verbesserte Arbeitssicherheit; Einhaltung gesetzlicher Vorschriften |
| Recycelbare Verpackung | Versandkartons und Kernmaterialien bestehen nach Möglichkeit aus wiederverwertbaren Materialien | Förderung des Recyclings gebrauchter Kerne und Verpackungen durch die Kunden |
| Rohstoffverantwortung | Zusammenarbeit mit Aluminiumlieferanten, die eine verantwortungsvolle Beschaffung praktizieren | Bewertung der Machbarkeit der Einbindung von recyceltem Aluminium in Foliensubstrate |
| Produkthaltbarkeit | Herstellung von Bändern mit verlängerter Lebensdauer | Reduzierung der Austauschhäufigkeit und des damit verbundenen Materialverbrauchs über den Lebenszyklus |
Wir betrachten Nachhaltigkeit nicht als Marketingbotschaft, sondern als einen kontinuierlichen Weg der Verbesserung. Wir begrüßen den Dialog mit unseren Kunden darüber, wie wir gemeinsam die Umweltbelastung reduzieren und gleichzeitig die Leistungsstandards aufrechterhalten können, die Ihre Anwendungen erfordern.
Erfolgreiche Partnerschaften basieren auf gegenseitigem Respekt und gemeinsamer Anstrengung. Um eine möglichst produktive Zusammenarbeit zu ermöglichen, bitten wir unsere Kunden:
Wir sind nicht auf der Suche nach kurzfristigen Geschäften. Wir suchen langfristige Beziehungen mit Partnern, die genauso viel Wert auf Qualität, Zuverlässigkeit und Innovation legen wie wir. Egal, ob Sie ein globaler Gerätehersteller, ein Spezialverarbeiter oder ein Ingenieurbüro sind, das neue Wärmemanagementlösungen erforscht, wir laden Sie ein, den Unterschied zu erleben, den eine echte Partnerschaft ausmacht. Kontaktieren Sie uns, um ein Gespräch über Ihre Bedürfnisse und Wünsche zu beginnen – und lassen Sie uns gemeinsam eine gemeinsame Zukunft aufbauen.
Unser Unternehmen ist seit mehr als 20 Jahren in der Bandherstellungsindustrie tätig und hat sich auf verschiedene Konzentrationen konzentriert Arten von Aluminiumfolienbändern, Schaumstoffbändern, Kühlschrankbändern usw.
Telefon: +86-159-5136-0053
+86-136-6515-8108
WhatsApp +86-159-5136-0053
Adresse: Nr. 1, Yedong Road, westlich der Yingbin Avenue, wirtschaftliche Entwicklungszone, Suqian City, Provinz Jiangsu, China
Miya Miao
E -Mail: [email protected]
Mobile/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adhäsive Tape Products Co., Ltd. All Rights Reserved. Benutzerdefinierte ODM -Kühlschrankfolienklebebänder Hersteller